Maszyna przemysłowa
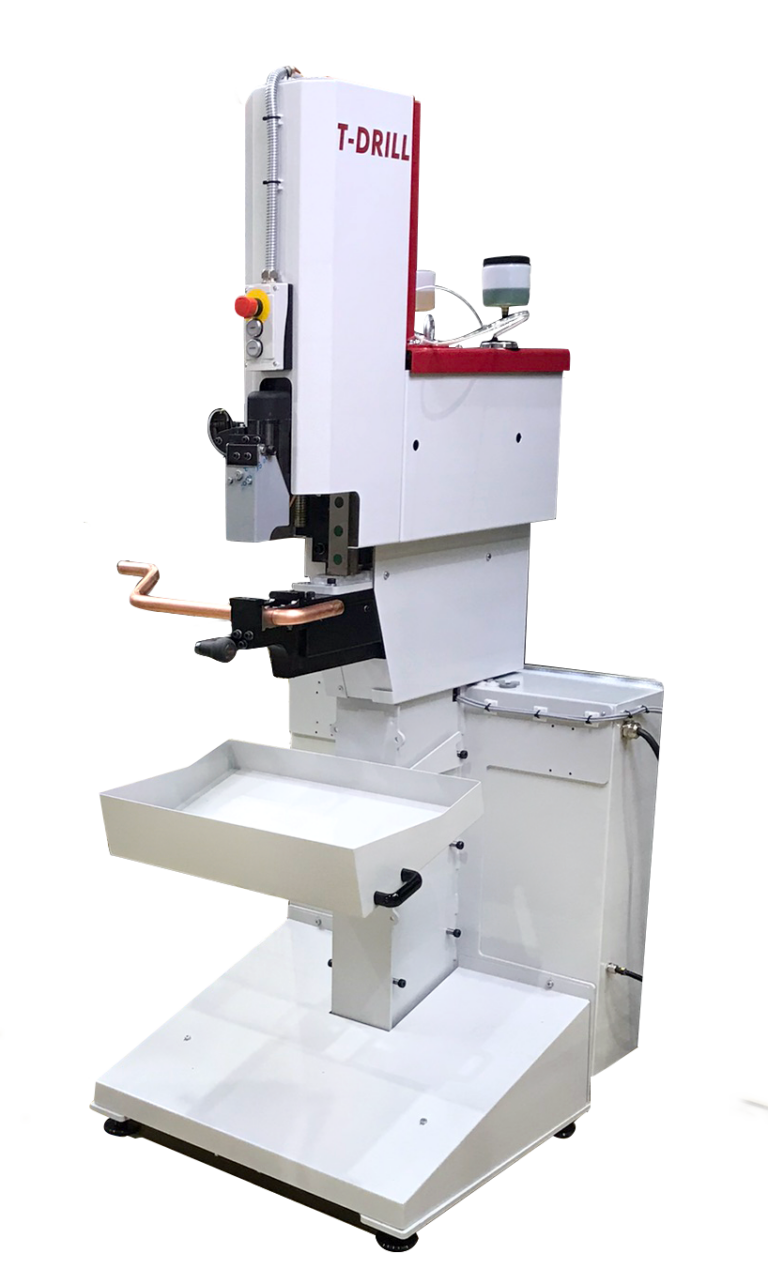
S-28
S-28 formuje odgałęzienia w prostych i giętych rurach. Smukła budowa strefy narzędzia pomaga w obróbce detali, dla których większa jednostka utrudnia dostęp.
T-DRILL · Katalog technologii
Od przenośnego narzędzia po zintegrowaną linię produkcyjną. Wybierz efekt, którego potrzebujesz na rurze, sprawdź rozwiązania i prześlij nam założenia swojej produkcji.
TARGA pomaga dobrać maszynę, narzędzia i sposób obsługi detalu. Punktem wyjścia są materiał, geometria i zadanie produkcyjne. Możemy zacząć od krótkiej rozmowy, a następnie ustalić potrzebę próby, konfigurację oraz zakres wdrożenia.
Odgałęzienie powstaje bezpośrednio ze ścianki rury głównej. Dobieramy proces do połączenia, materiału i produkcji — od pojedynczych odejść po serie kolektorów.
Poznaj proces i modele →FlangingUformuj obrzeże bezpośrednio z końca rury. Porównaj F-200, F-400 i F-420e, a następnie dobierz proces, oprzyrządowanie i sposób podparcia detalu.
Poznaj proces i modele →CuttingDobierz cięcie bezwiórowe do materiału wejściowego, długości detalu i kolejnej operacji. Rodzina TCC obejmuje podawanie ręczne, ze zwoju oraz z rackloadera.
Poznaj proces i modele →End formingKształt końca rury decyduje o sposobie obróbki. Dobierz formowanie narzędziowe lub wyoblanie do wymaganej geometrii, materiału i organizacji produkcji.
Poznaj proces i modele →WeldingProces T-InWeld prowadzi spawanie po wewnętrznej stronie połączenia rurowego. Analizujemy geometrię, dostęp i wymagania jakościowe gotowego wyrobu.
Poznaj proces i modele →T-54 SST, T-54c, przystawki PLUS, stoły HFT oraz przygotowanie końca rury.
Dobierz zestaw →FMS, podawanie, pozycjonowanie, dane produkcyjne i integracja operacji.
Zaplanuj system →Katalog T-DRILL
Konfigurację oraz dostępność ustalamy w doborze.
35 pozycji
Do porównania wybierz 2–3 modele z tej samej rodziny technologicznej.
Maszyna przemysłowa
S-28 formuje odgałęzienia w prostych i giętych rurach. Smukła budowa strefy narzędzia pomaga w obróbce detali, dla których większa jednostka utrudnia dostęp.
Maszyna przemysłowa
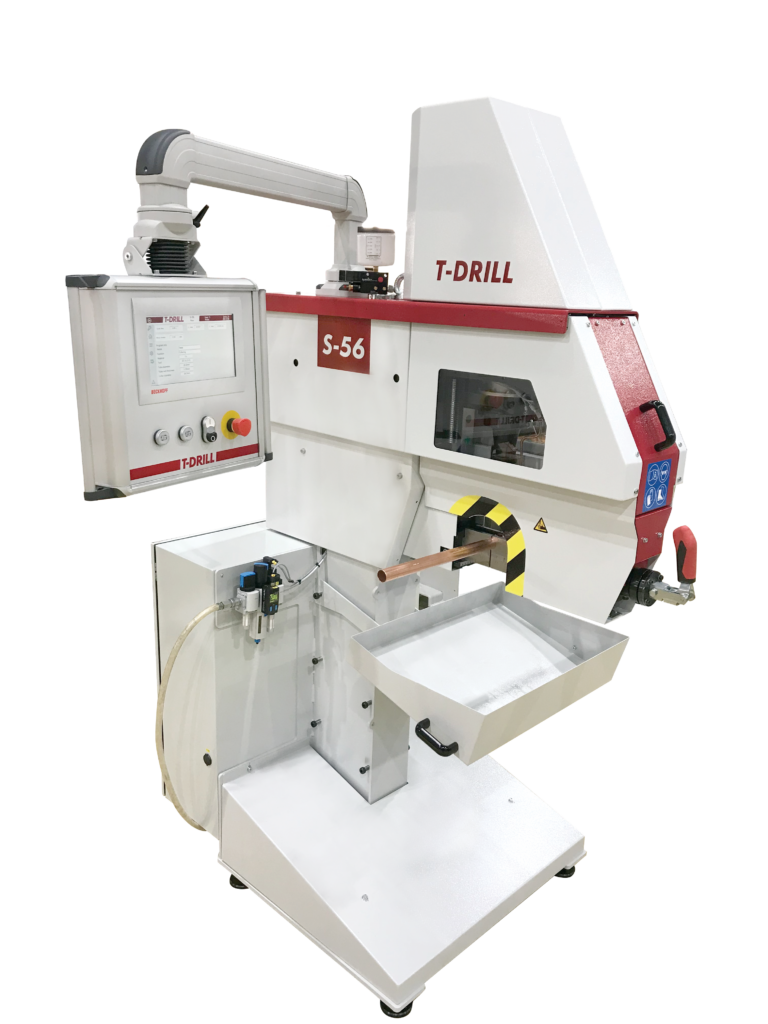
S-56 przygotowuje odgałęzienia do połączeń spawanych i lutowanych. Rodzaj cyklu dobieramy do sposobu łączenia, materiału i geometrii rury — od samodzielnego stanowiska po konfigurację z systemem podawania.
Maszyna przemysłowa
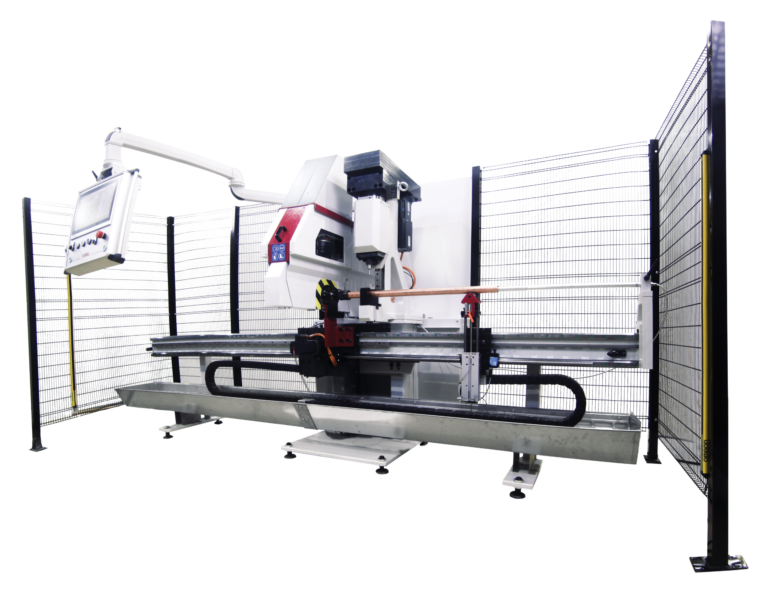
S-56 PC łączy wykrawanie otworów z technologią formowania odgałęzień. Umożliwia przygotowanie kolektorów z różnymi rodzajami otworów na jednym stanowisku.
Maszyna przemysłowa
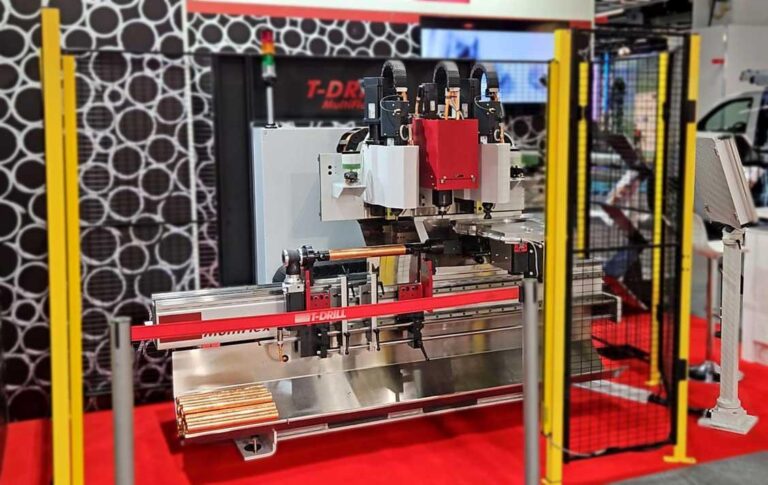
S-56 MultiFlex przygotowuje kolektory z wykorzystaniem do trzech jednostek obróbczych. Układ głowic dobieramy do średnic odejść oraz połączeń lutowanych lub spawanych.
Maszyna przemysłowa
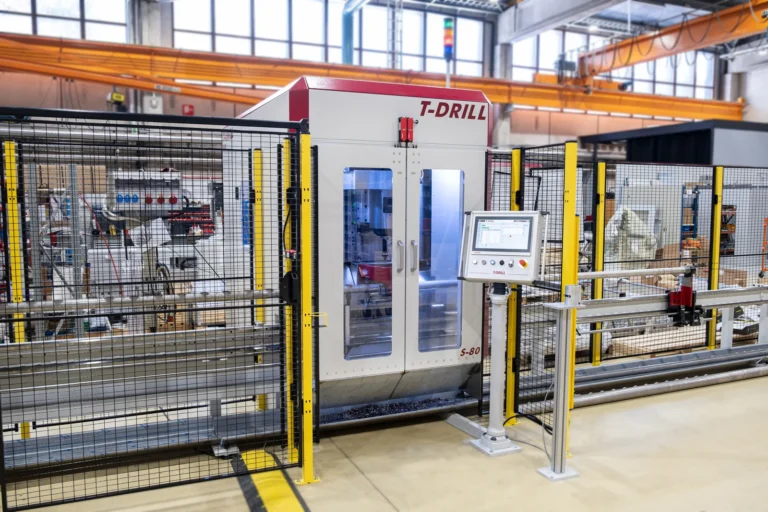
S-80 łączy obróbkę odgałęzień z magazynem narzędzi i automatycznym pozycjonowaniem rury w konfiguracji AFT. Sprawdza się przy powtarzalnych detalach, w których kolejne odejścia mają różne położenie i średnicę.
Maszyna przemysłowa
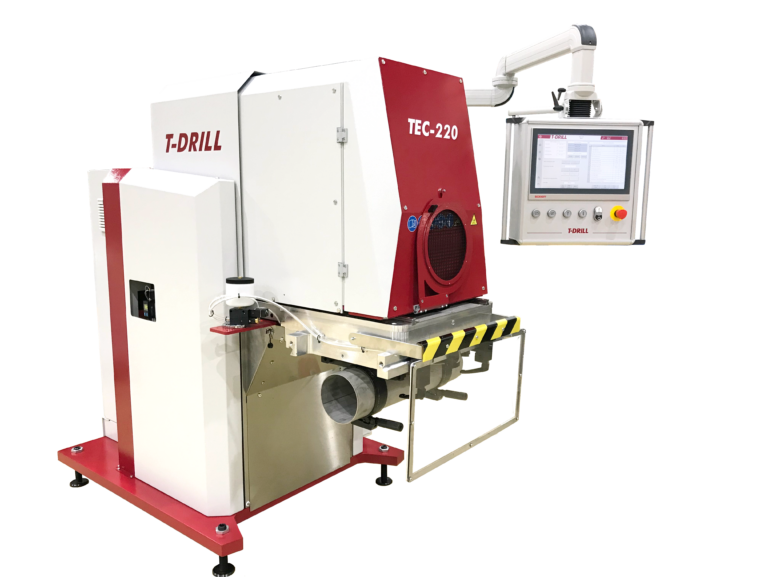
TEC-220 formuje odejścia bezpośrednio ze ścianki rury głównej. Frezowanie otworu, wyciąganie szyjki i przycinanie odbywają się na jednym stanowisku — dla odgałęzień o średnicy zewnętrznej do 219,1 mm.
Maszyna przemysłowa
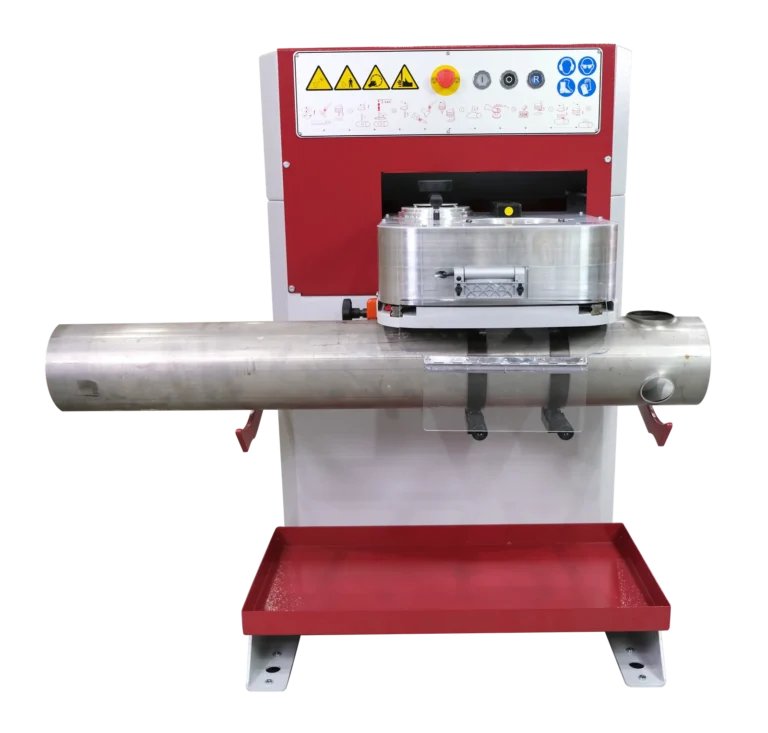
T-115 przygotowuje otwór, formuje szyjkę i wyrównuje jej krawędź na jednym stanowisku. To kompaktowa maszyna do prefabrykacji rur, gdy potrzebujesz większego zakresu niż w narzędziu ręcznym, a sposób pozycjonowania chcesz dobrać do swojej produkcji.
Maszyna przemysłowa
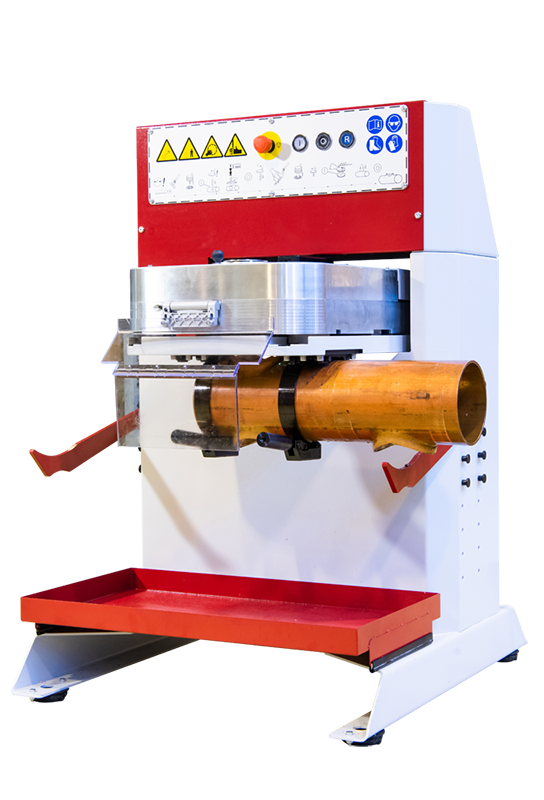
T-115 Cu przygotowuje odgałęzienia Ø18–108 mm w rurach miedzianych. Osobne narzędzia wykonują otwór pilotowy i formują szyjkę do połączenia z rurą odgałęźną.
Maszyna przemysłowa
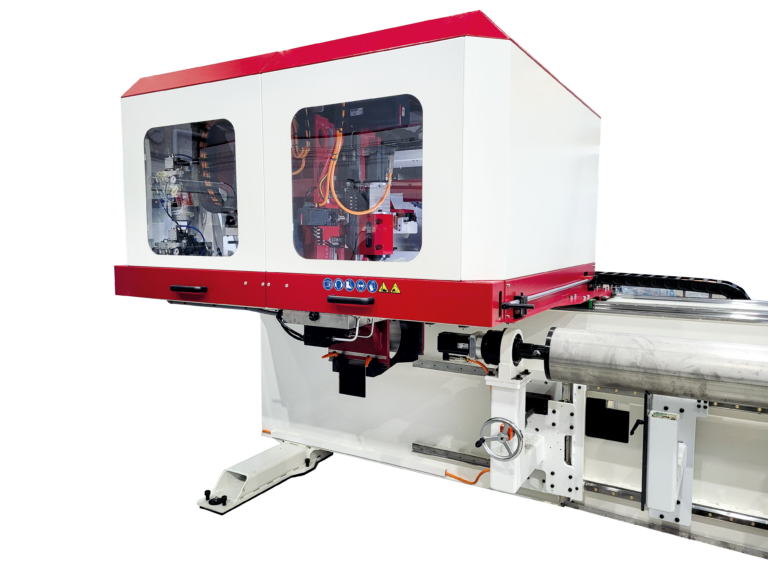
SEC-115 łączy formowanie odgałęzień z automatyczną zmianą narzędzi. To punkt wyjścia do produkcji kolektorów, w których występuje wiele odejść, różne średnice i powtarzalne rozmieszczenie na rurze.
Maszyna przemysłowa
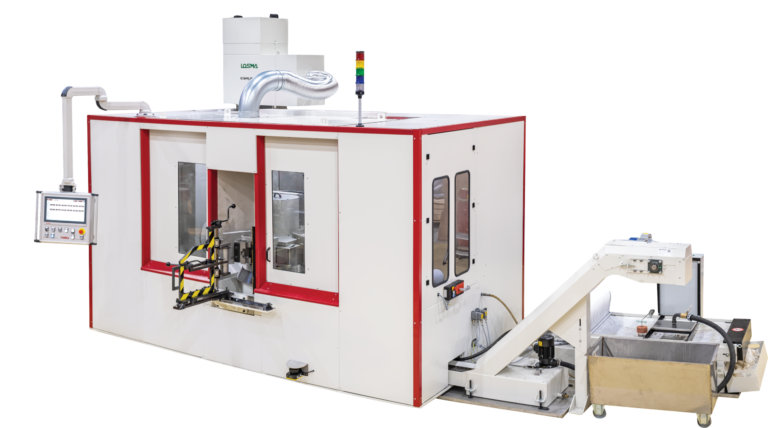
TBC-115 wykorzystuje stół obrotowy i trzy jednostki: frezowanie otworu, formowanie odgałęzienia oraz przycinanie. Kolejne etapy mogą pracować równolegle na różnych detalach.
Maszyna przemysłowa
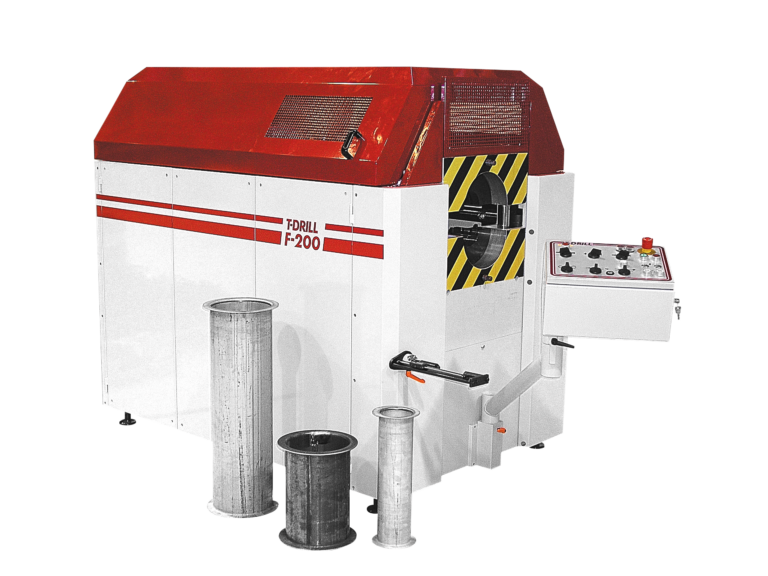
F-200 formuje obrzeże bezpośrednio na końcu rury. Dobieramy proces na zimno lub na gorąco, narzędzia i podparcie do materiału, ścianki oraz geometrii połączenia kołnierzowego.
Maszyna przemysłowa
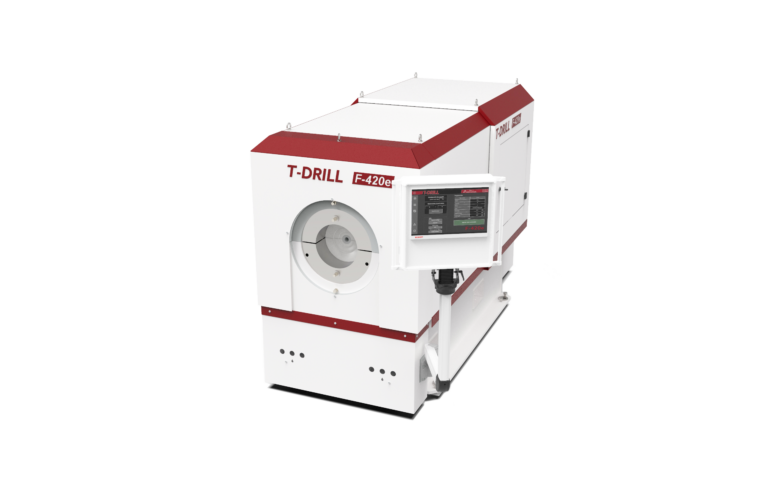
F-420e przygotowuje zakończenie rury do połączenia z luźnym kołnierzem. Elektryczne napędy serwo i zapis programów wspierają powtarzalne wywijanie obrzeży. Proces na zimno lub na gorąco dobieramy do materiału, średnicy i grubości ścianki.
Maszyna przemysłowa
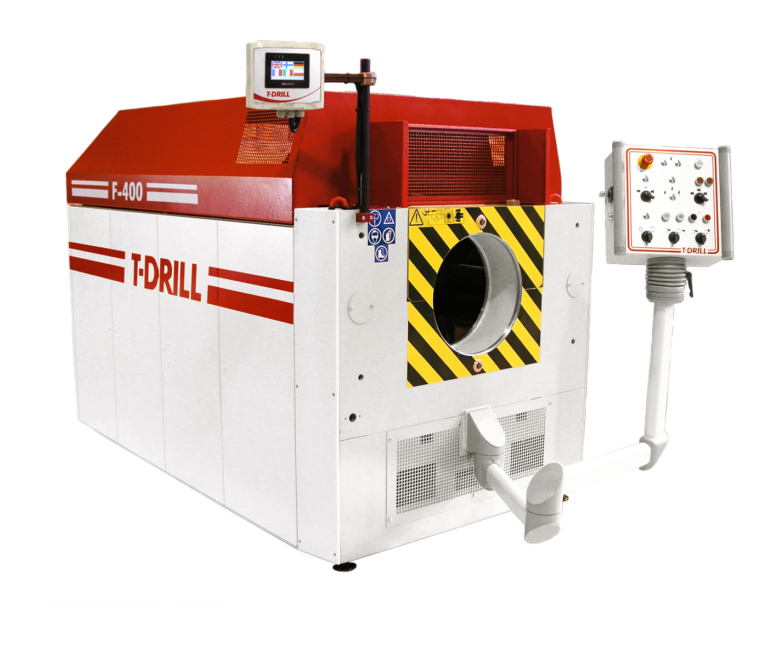
F-400 przygotowuje obrzeża rur w zakresie Ø42,4–419 mm. Konfigurację COLD lub HOT dobieramy do materiału i ścianki, a sposób obsługi do długości i masy detalu.
Maszyna / centrum cięcia
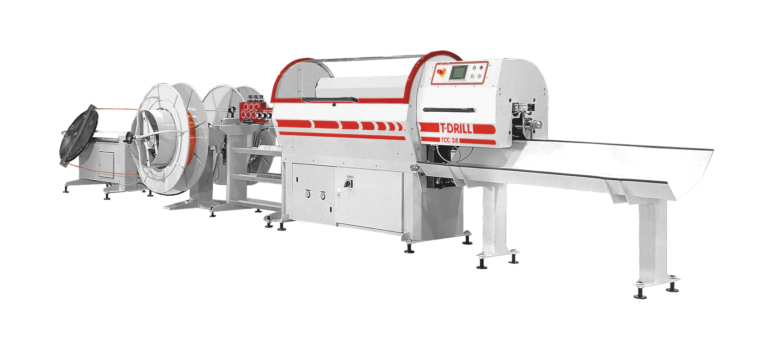
TCC-28 Coil łączy rozwijanie, prostowanie i bezwiórowe cięcie rur na zaprogramowaną długość. Dobór linii obejmuje materiał, zwój i sposób odbioru gotowych odcinków.
Maszyna / centrum cięcia
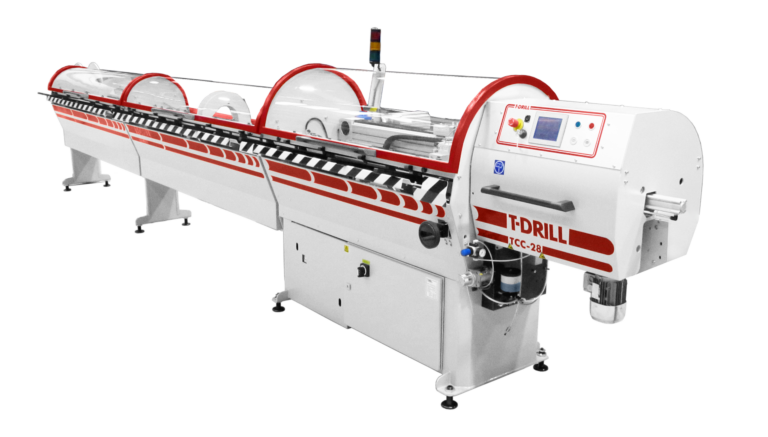
TCC-28 RL pobiera rury z magazynu odcinków prostych i tnie je bezwiórowo na zaprogramowane długości. Dobór obejmuje również sortowanie oraz wykorzystanie końcówki materiału.
Maszyna / centrum cięcia
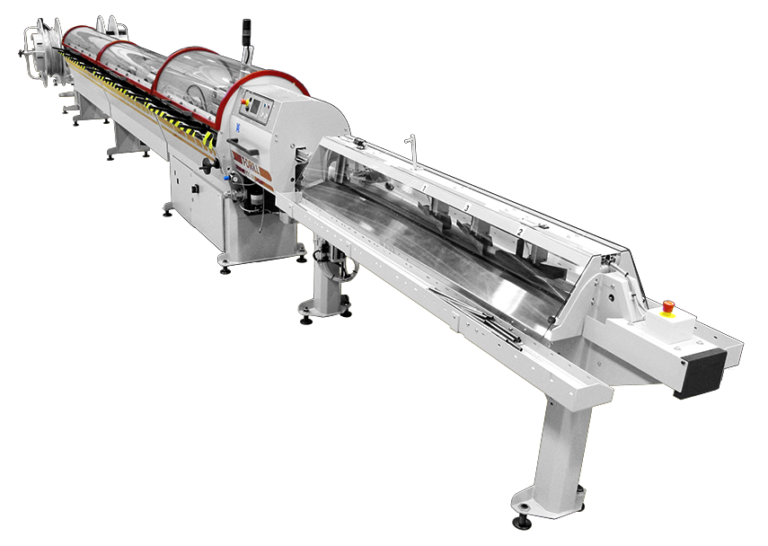
TCC-28 RL & Coil łączy podawanie ze zwoju z magazynem odcinków prostych. Jedna karta opisuje oba tryby, z osobnymi warunkami doboru materiału i wyposażenia.
Maszyna / centrum cięcia
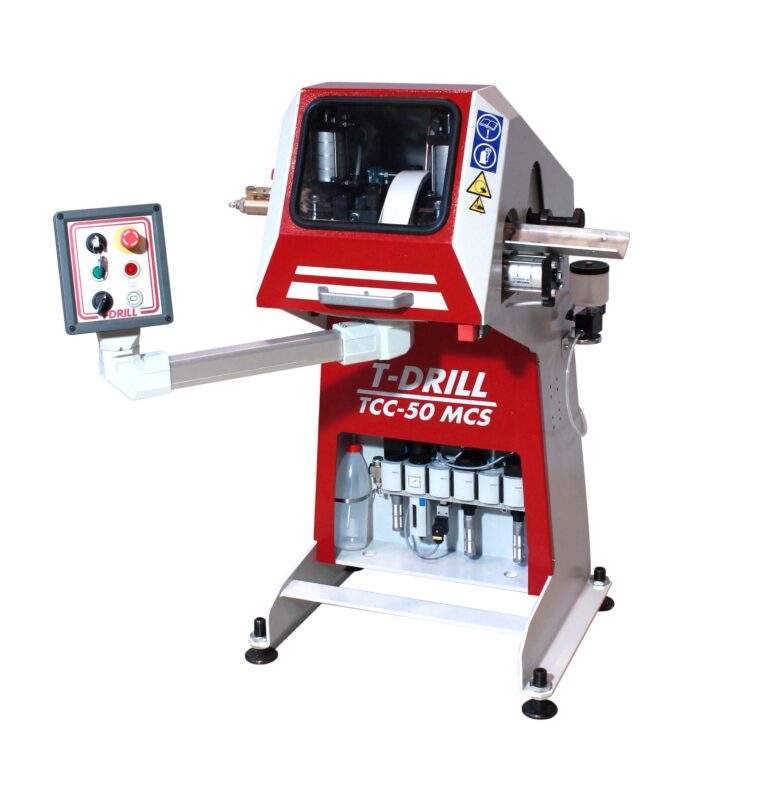
TCC-50 MCS to stanowisko do bezwiórowego cięcia mniejszych serii. Operator dosuwa rurę do ogranicznika długości, a maszyna wykonuje cykl cięcia.
Maszyna / centrum cięcia
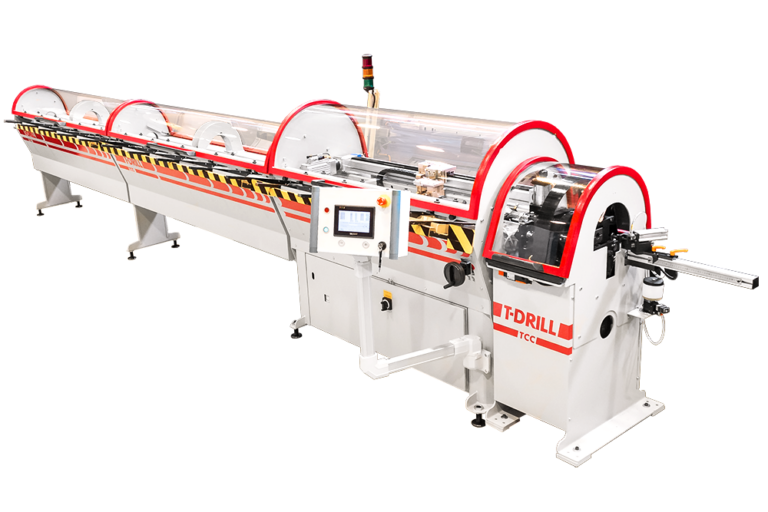
TCC-50 RL automatyzuje cięcie rur o średnicy Ø8–50,8 mm z odcinków prostych. Rackloader i sorter dobieramy do materiału wejściowego oraz wymaganych długości detali.
Maszyna / centrum cięcia
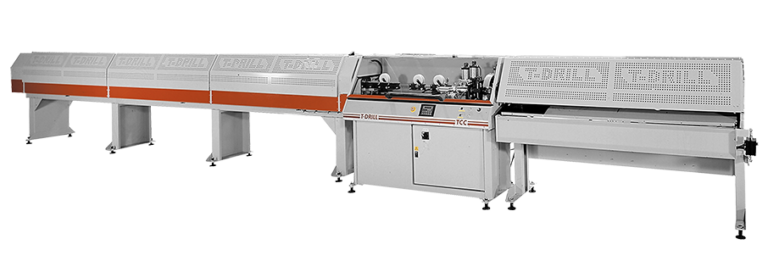
TCC-50 RL & Coil łączy cięcie odcinków prostych i rur ze zwoju. Zakres każdej drogi materiału, długości i wyposażenie uzgadniamy jako jedną konfigurację linii.
Maszyna / centrum cięcia
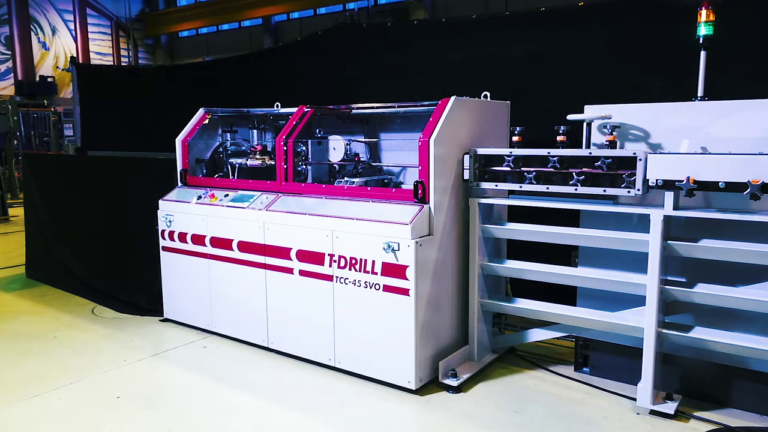
TCC-45 SVO wykorzystuje rolkowe podawanie serwo do bezwiórowego cięcia rur ze zwoju. To rozwiązanie szczególnie przydatne przy dłuższych odcinkach i częstych zmianach długości.
Linia cięcia i formowania końców
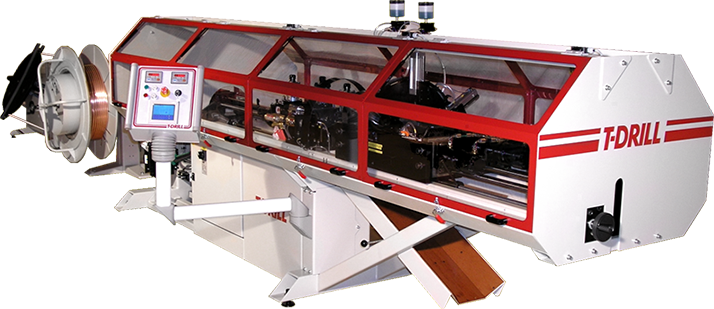
TCC-45 EF3 łączy bezwiórowe cięcie z formowaniem końca w jednym systemie. Do trzech uderzeń narzędzi pozwala przygotować profil bez przekładania detalu do osobnej formierki.
Linia cięcia i formowania końców
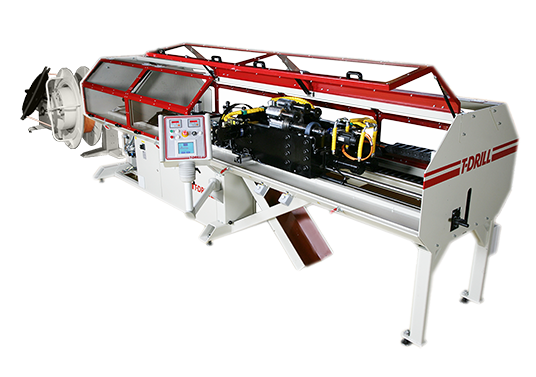
TCC-45 EF8 łączy cięcie rur z cyklem obejmującym do ośmiu uderzeń formujących. Pozwala zaplanować bardziej złożony profil końca w jednej linii.
Maszyna do formowania końców
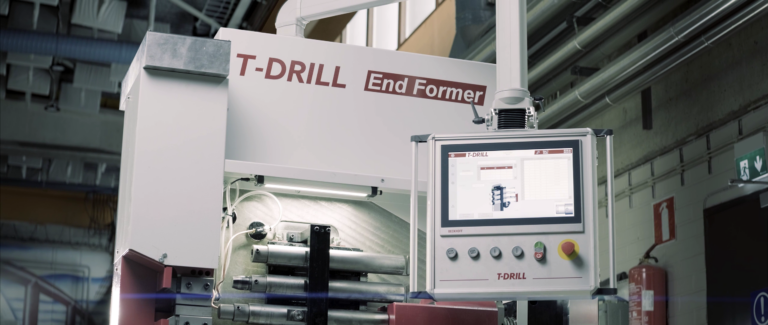
EFO-3e wykonuje do trzech uderzeń formujących w programowanym cyklu. Elektryczne napędy serwo i narzędzia dobrane do rysunku pozwalają przygotować wymagany profil końca rury.
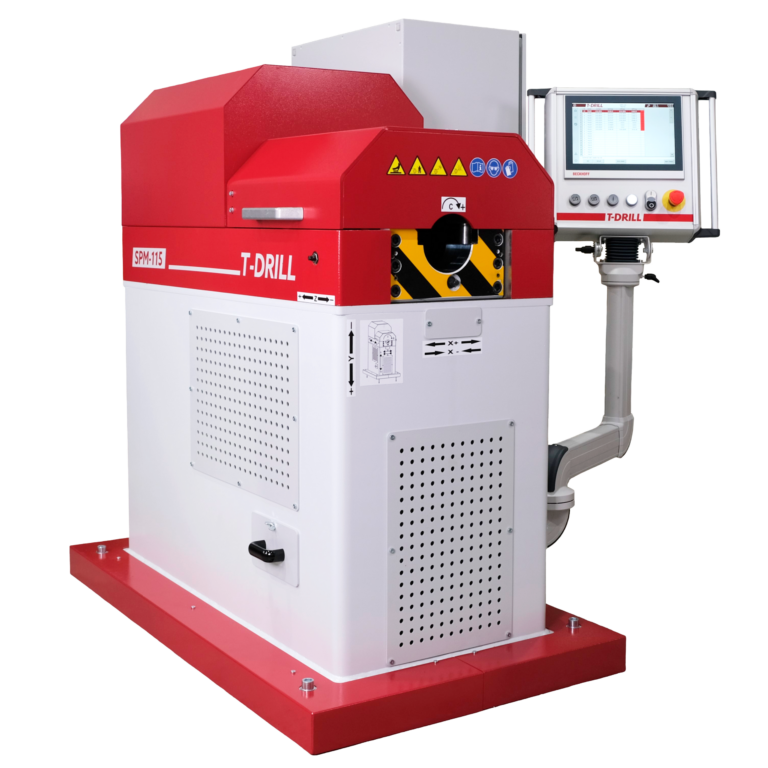
Wyoblarka
SPM-115 zamyka na płasko końce rur miedzianych i mosiężnych. Elektryczny napęd serwo prowadzi cykl według programu, a obracające się narzędzie formuje nieruchomo zamocowaną rurę.
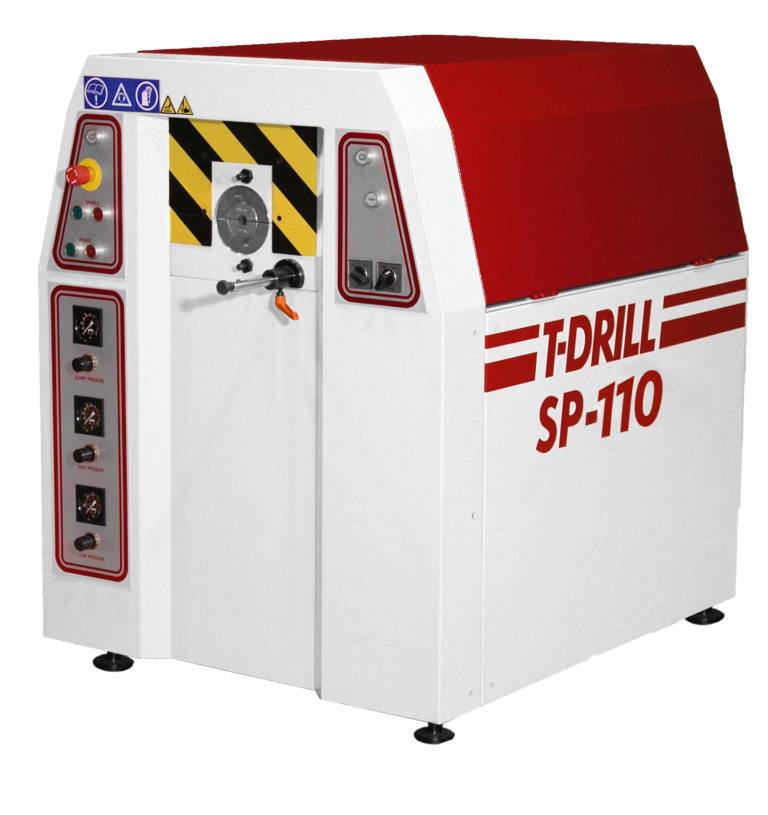
Wyoblarka
SP-110 to wyoblarka do rur miedzianych. Dobór narzędzia określa kształt końca, a zakres pracy sprawdzamy oddzielnie dla zamykania, redukcji i rozszerzania.
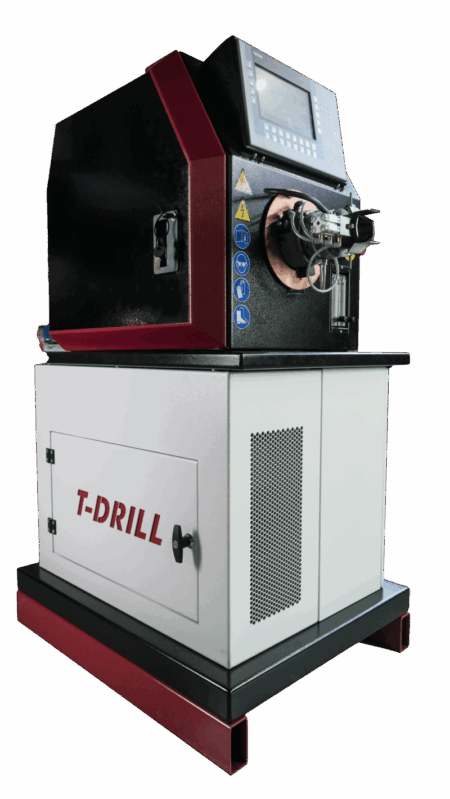
Maszyna przemysłowa
T-InWeld prowadzi zautomatyzowany proces spawania TIG od wewnętrznej strony elementu rurowego. Dobór zaczynamy od geometrii połączenia, dostępu narzędzia i wymagań dla powierzchni wewnętrznej.
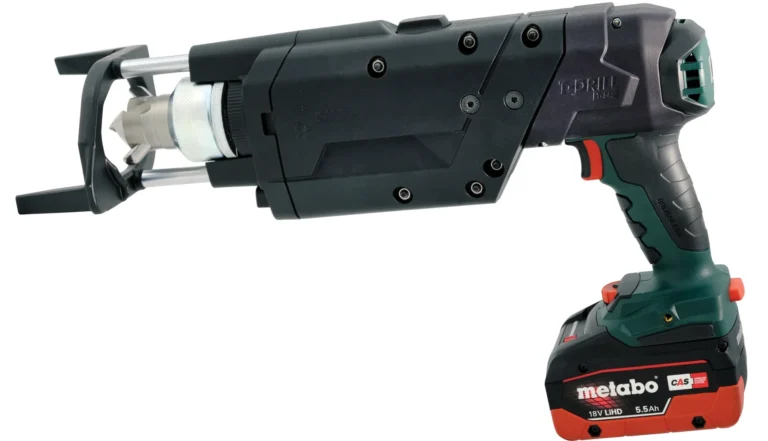
Narzędzie przenośne, akumulatorowe
Akumulatorowy T-54c formuje szyjkę bezpośrednio w rurze miedzianej. Rurę odgałęźną wprowadza się następnie do przygotowanego wylotu i łączy przez lutowanie twarde. Zestaw dobieramy do średnic rur i grubości ścianek.
Narzędzie przenośne, przewodowe
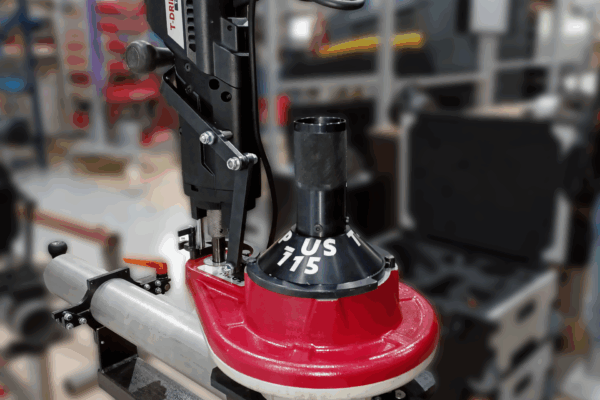
Przewodowy zestaw do formowania odgałęzień w rurach stalowych i nierdzewnych. Dobieramy narzędzie, mocowanie oraz wyposażenie do geometrii detalu.
Narzędzie przenośne, akumulatorowe
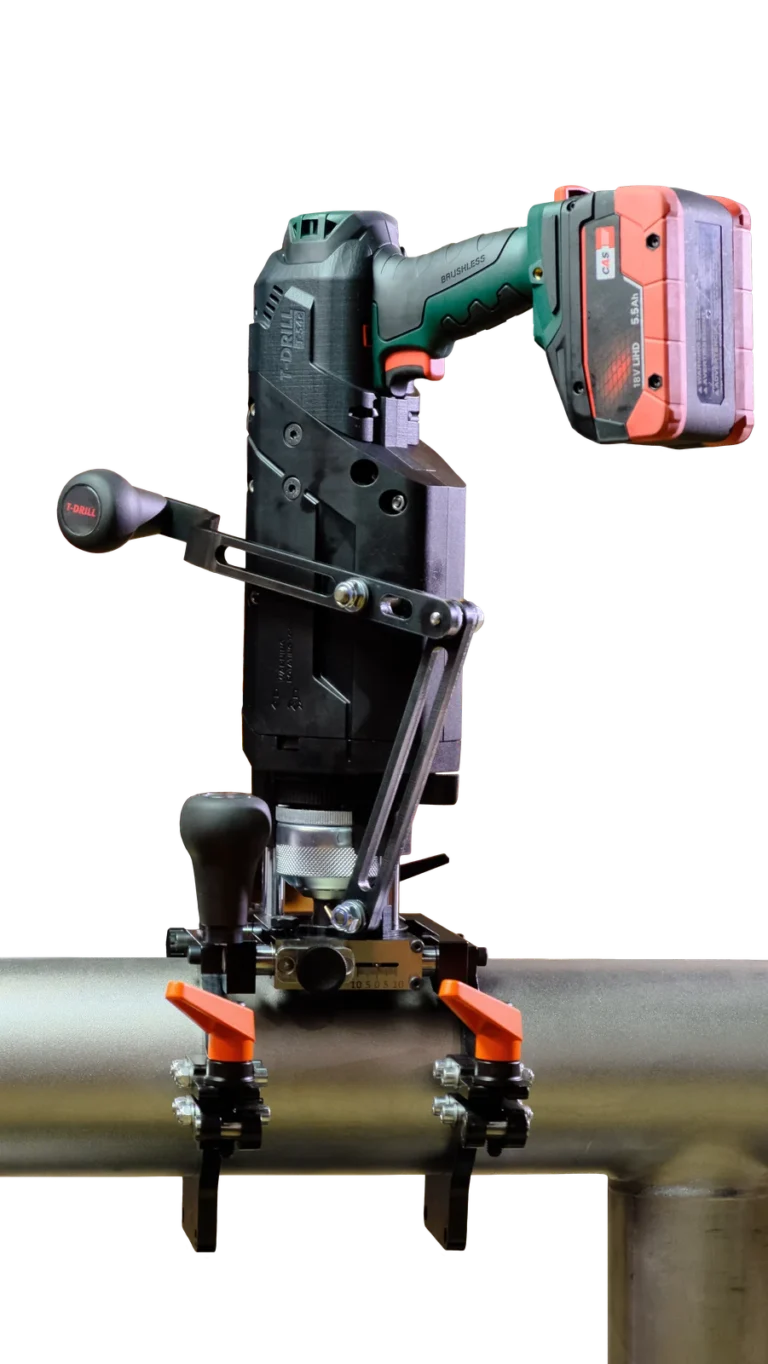
T-54c SST łączy napęd akumulatorowy z modułem mocującym do rur stalowych. Pozwala przygotować szyjkę odgałęzienia bezpośrednio ze ścianki rury, a następnie wyrównać jej krawędź pod dalsze łączenie.
System / przystawka zwiększająca zakres
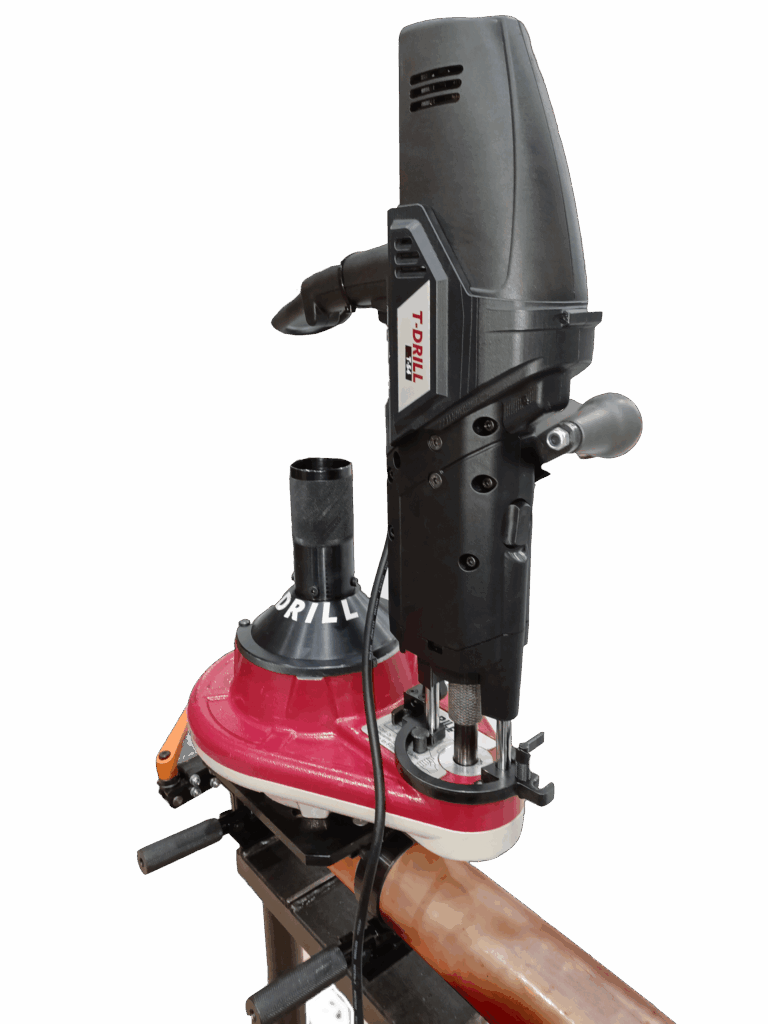
PLUS 115 Cu rozszerza możliwości zgodnego narzędzia z rodziny T-54. Zestaw formuje odgałęzienia Ø54–115 mm; narzędzia i mocowanie dobieramy do rury głównej.
System / przystawka zwiększająca zakres
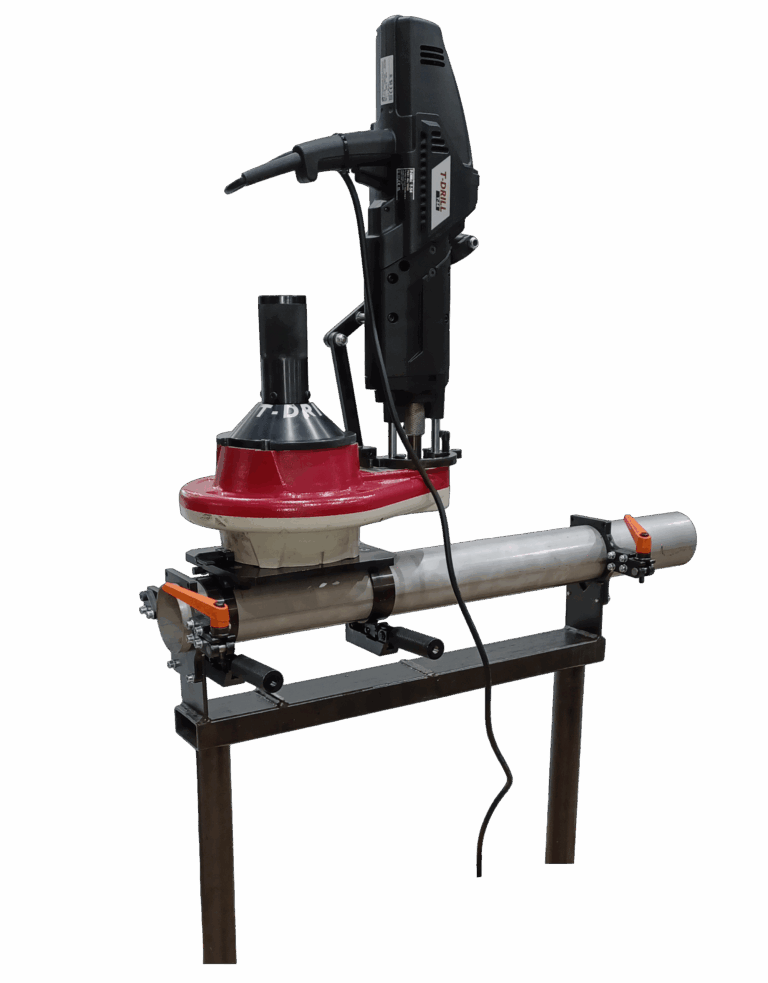
PLUS 115 SST rozszerza możliwości zgodnego narzędzia z rodziny T-54. Zestaw formuje odgałęzienia Ø48,3–114,3 mm; narzędzia i mocowanie dobieramy do rury głównej.
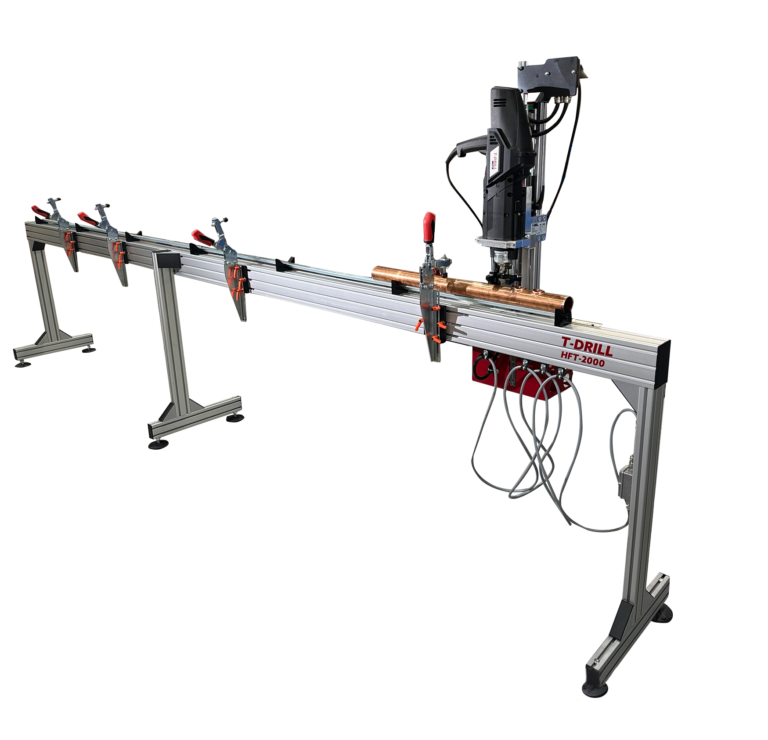
Modułowy stół roboczy
HFT-2000 porządkuje podparcie i pozycjonowanie rury przy formowaniu wielu odgałęzień. Nominalny zakres roboczy 2000 mm można rozbudować o dodatkowe moduły.
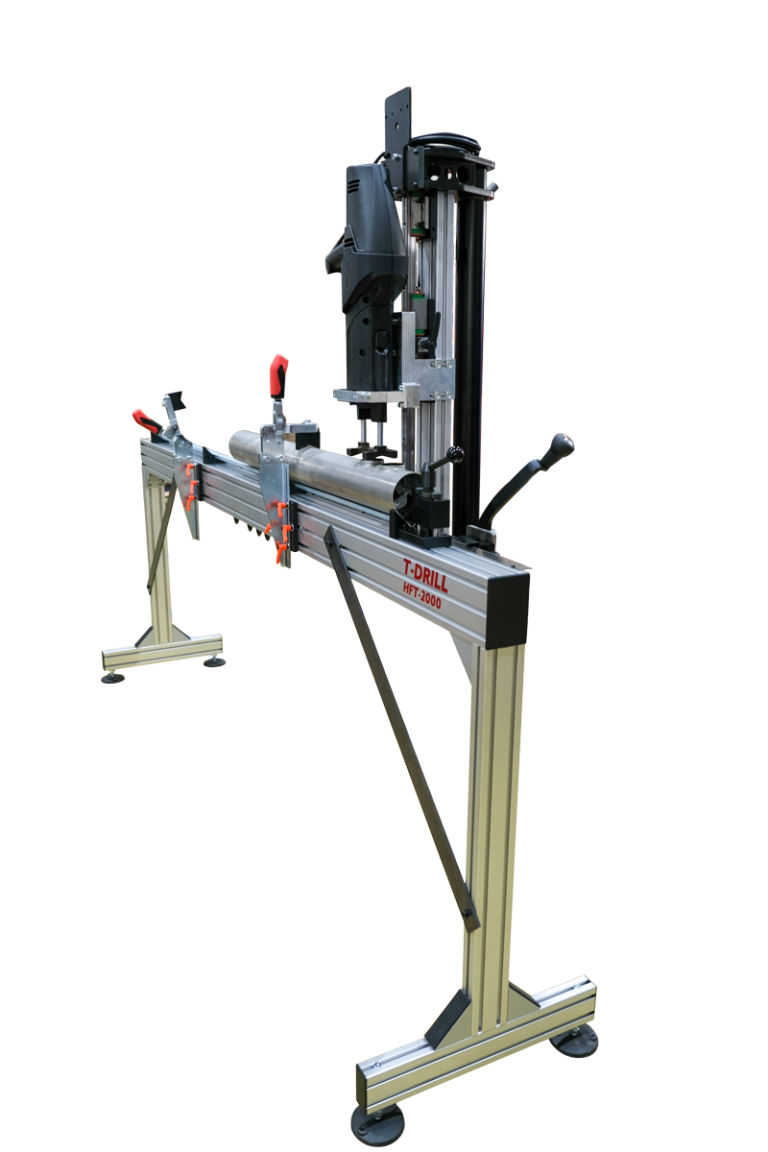
Modułowy stół roboczy
HFT-2000 SS porządkuje podparcie i pozycjonowanie rury przy formowaniu wielu odgałęzień. Nominalny zakres roboczy 2000 mm można rozbudować o dodatkowe moduły.
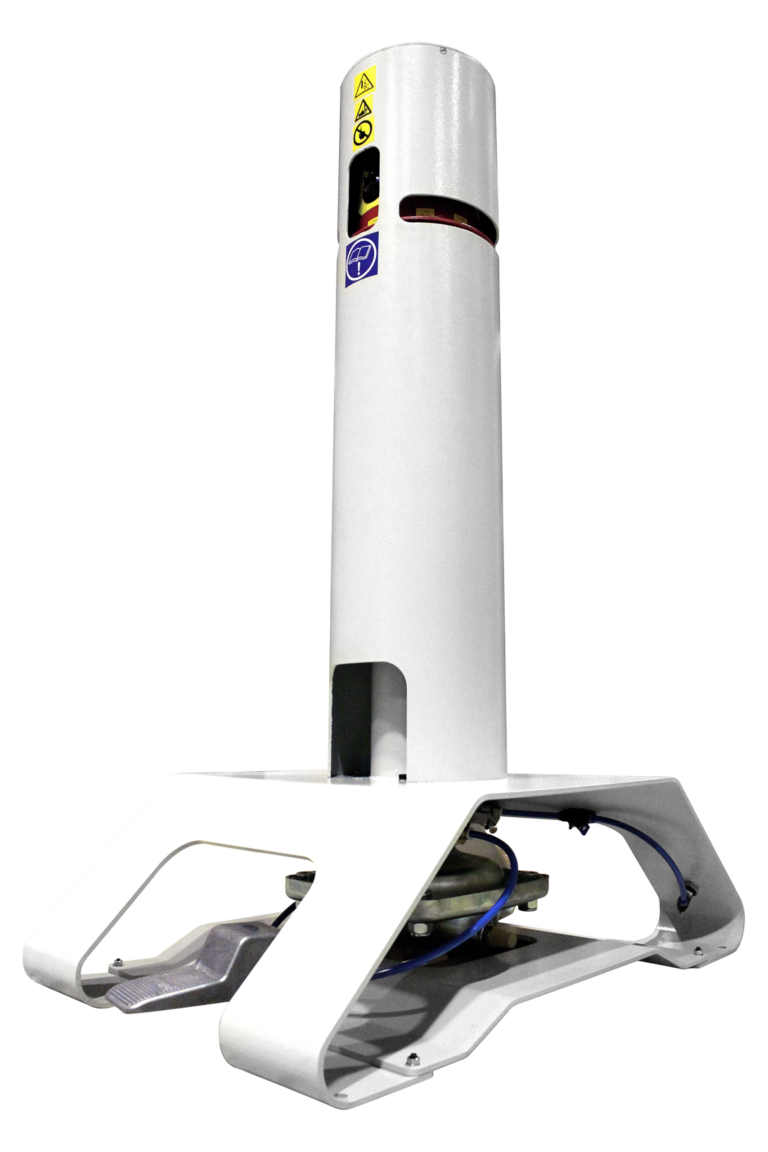
Narzędzie do wykrawania końców rur
PND-54 nacina i wykonuje znaczniki na końcu rury odgałęźnej przed jej wsunięciem w uformowaną szyjkę. Pomaga ustalić głębokość osadzenia i zachować prześwit połączenia.
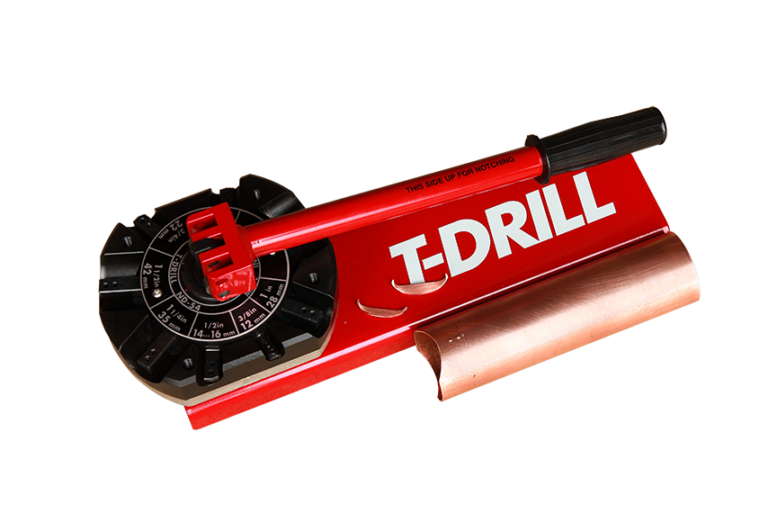
Narzędzie do wykrawania końców rur
ND-54 nacina i wykonuje znaczniki na końcu rury odgałęźnej przed jej wsunięciem w uformowaną szyjkę. Pomaga ustalić głębokość osadzenia i zachować prześwit połączenia.
Brak wyników. Zmień nazwę lub zakres filtrowania.
Dobór z TARGA
Wybierz proces lub opisz gotowy detal. Pomożemy określić rodzinę urządzeń i dane potrzebne do potwierdzenia konfiguracji.
Katalog obejmuje maszyny, przenośne narzędzia, przystawki i stoły. Systemy produkcyjne oraz rozwiązania indywidualne omawiamy osobno, z zakresem dopasowanym do projektu.
Tak. Wspólnie z biurem projektowym T-DRILL możemy opracować maszynę lub system dostosowany do detalu, organizacji produkcji i wymaganych operacji. Zakres ustalamy na podstawie założeń projektu.