Maszyny do produkcji odgałęzień
Formowanie odgałęzień rur
Potrzebujesz wykonać odejście w rurze? Szyjkę można uformować z jej ścianki, a potem połączyć z rurą odgałęźną. Dobieramy maszyny i narzędzia do takiej produkcji — zacznij od opisu swojego detalu.
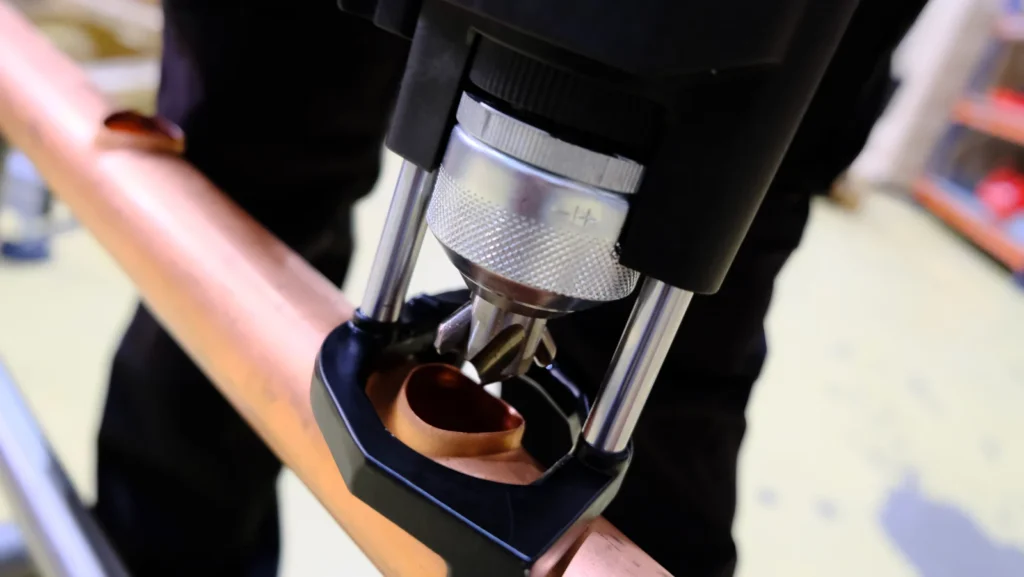
Odejście uformowane z rury głównej
Collaring, nazywany także formowaniem odejść, tworzy wyciągnięte obrzeże otworu w ściance rury. Do niego dołącza się rurę odgałęzienia przez lutowanie lub spawanie, zależnie od projektu. Proces może ograniczyć stosowanie gotowych trójników i liczbę połączeń. Geometria odejścia oraz przygotowanie krawędzi zależą od wybranej metody łączenia.
Jak powstaje detal?
- 01
Przygotowanie otworu
Otwór wykonuje się w miejscu planowanego odejścia. Jego kształt i narzędzia dobieramy do materiału oraz sposobu łączenia.
- 02
Wyciągnięcie szyjki
Narzędzie formuje obrzeże otworu z materiału rury głównej. To etap nazywany wyciąganiem trójników lub formowaniem odgałęzień.
- 03
Połączenie rur
Rurę odgałęźną łączy się z przygotowaną szyjką przez spawanie lub lutowanie, zależnie od konstrukcji. Samo formowanie nie kończy połączenia.
Kiedy warto porównać ten proces?
- Wstawiasz gotowe trójniki i chcesz sprawdzić możliwość ograniczenia liczby połączeń.
- Produkujesz kolektory lub powtarzalne detale z wieloma odejściami.
- Chcesz uporządkować wykonanie otworu, formowanie i przygotowanie krawędzi.
Zobacz urządzenie w pracy
Film producenta może przedstawiać wyposażenie opcjonalne. Uruchomienie filmu łączy z YouTube.
Katalog T-DRILL
Modele i urządzenia
Konfigurację oraz dostępność ustalamy w doborze.
19 pozycji
Wybierz 2–3 modele wykonujące tę samą operację. Portable i przemysłowe maszyny do formowania odgałęzień możesz porównywać razem.
Formowanie odgałęzień13
Odgałęzienie ze ścianki rury. Porównuj razem narzędzia przenośne i maszyny przemysłowe.
Formowanie odgałęzień
Maszyna przemysłowa
S-28
S-28 formuje odgałęzienia w prostych i giętych rurach. Smukła budowa strefy narzędzia pomaga w obróbce detali, dla których większa jednostka utrudnia dostęp.
Formowanie odgałęzień
Maszyna przemysłowa
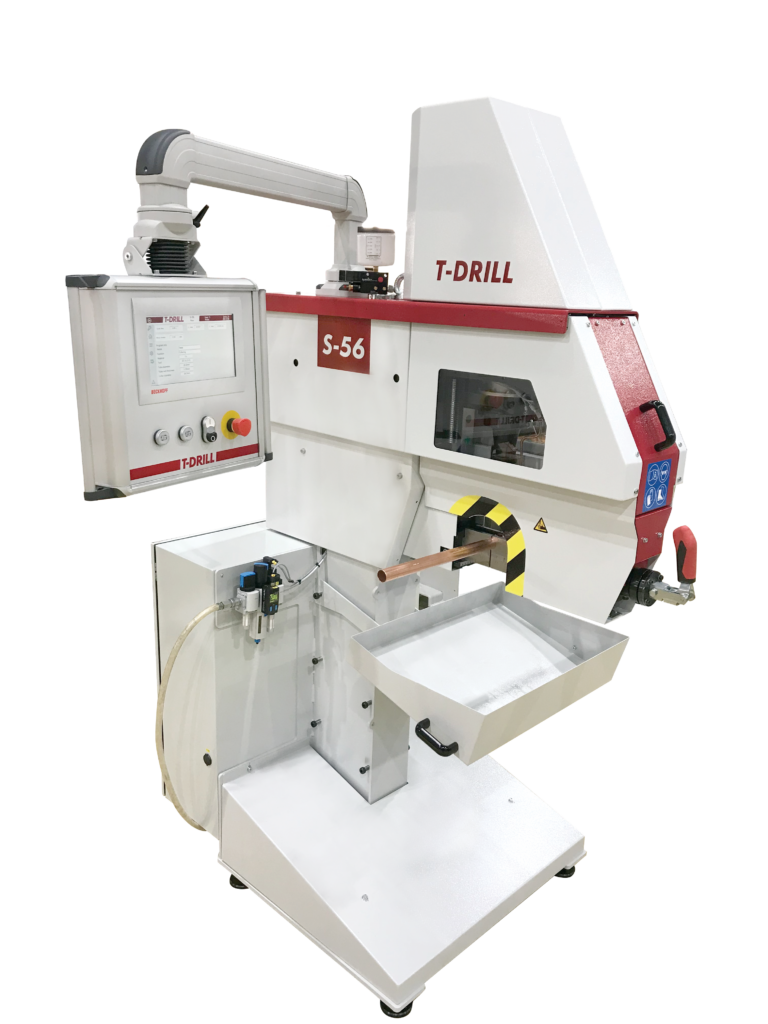
S-56
S-56 przygotowuje odgałęzienia do połączeń spawanych i lutowanych. Rodzaj cyklu dobieramy do sposobu łączenia, materiału i geometrii rury — od samodzielnego stanowiska po konfigurację z systemem podawania.
Formowanie odgałęzień
Maszyna przemysłowa
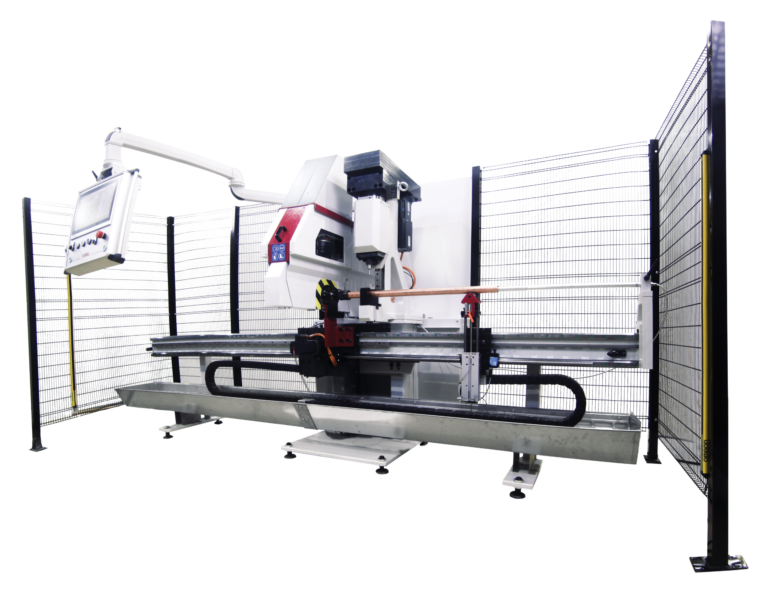
S-56 PC
S-56 PC łączy wykrawanie otworów z technologią formowania odgałęzień. Umożliwia przygotowanie kolektorów z różnymi rodzajami otworów na jednym stanowisku.
Formowanie odgałęzień
Maszyna przemysłowa
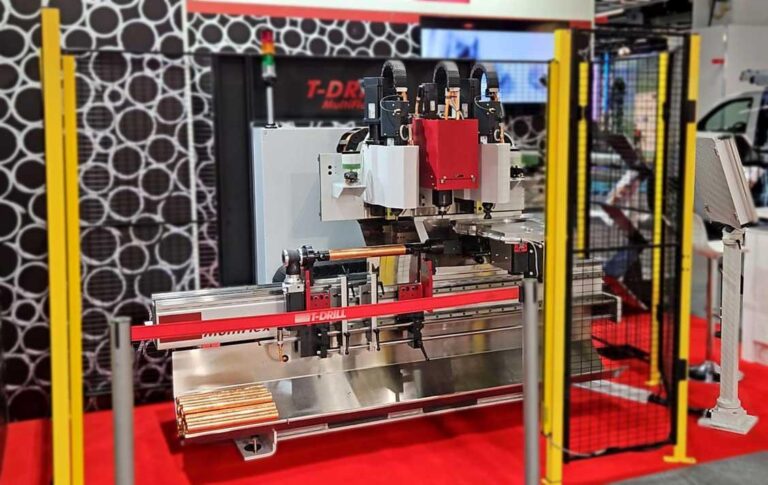
S-56 MultiFlex
S-56 MultiFlex przygotowuje kolektory z wykorzystaniem do trzech jednostek obróbczych. Układ głowic dobieramy do średnic odejść oraz połączeń lutowanych lub spawanych.
Formowanie odgałęzień
Maszyna przemysłowa
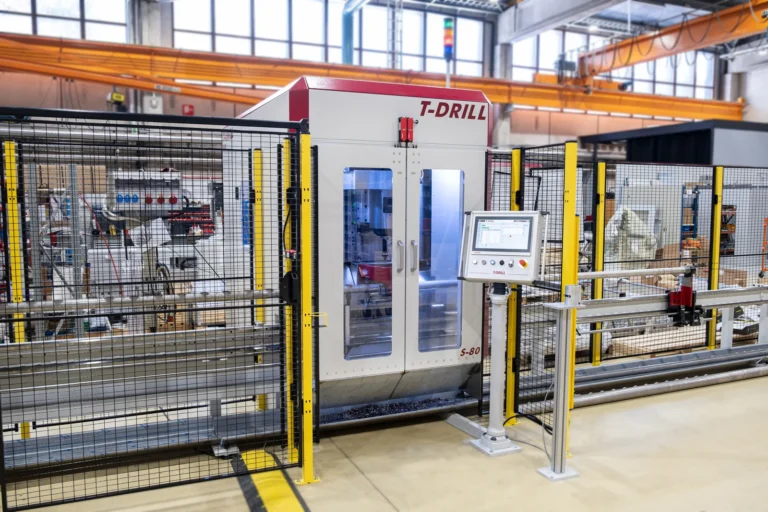
S-80
S-80 łączy obróbkę odgałęzień z magazynem narzędzi i automatycznym pozycjonowaniem rury w konfiguracji AFT. Sprawdza się przy powtarzalnych detalach, w których kolejne odejścia mają różne położenie i średnicę.
Formowanie odgałęzień
Maszyna przemysłowa
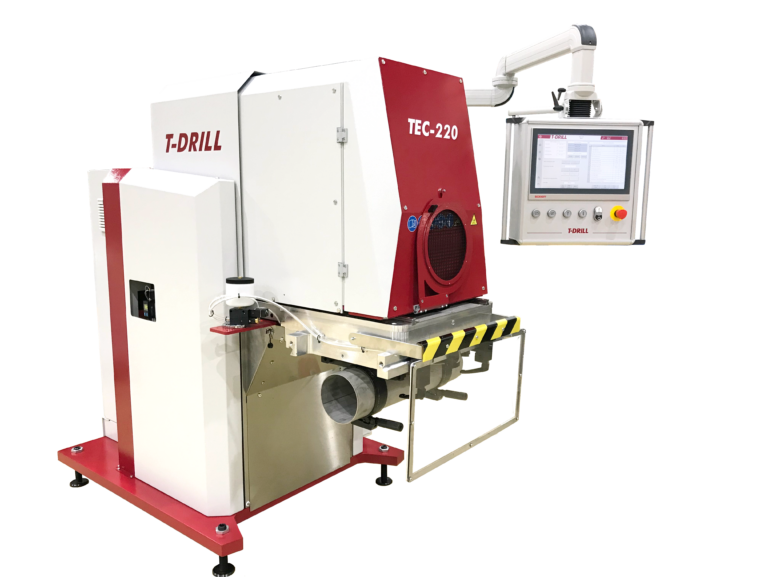
TEC-220
TEC-220 formuje odejścia bezpośrednio ze ścianki rury głównej. Frezowanie otworu, wyciąganie szyjki i przycinanie odbywają się na jednym stanowisku — dla odgałęzień o średnicy zewnętrznej do 219,1 mm.
Formowanie odgałęzień
Maszyna przemysłowa
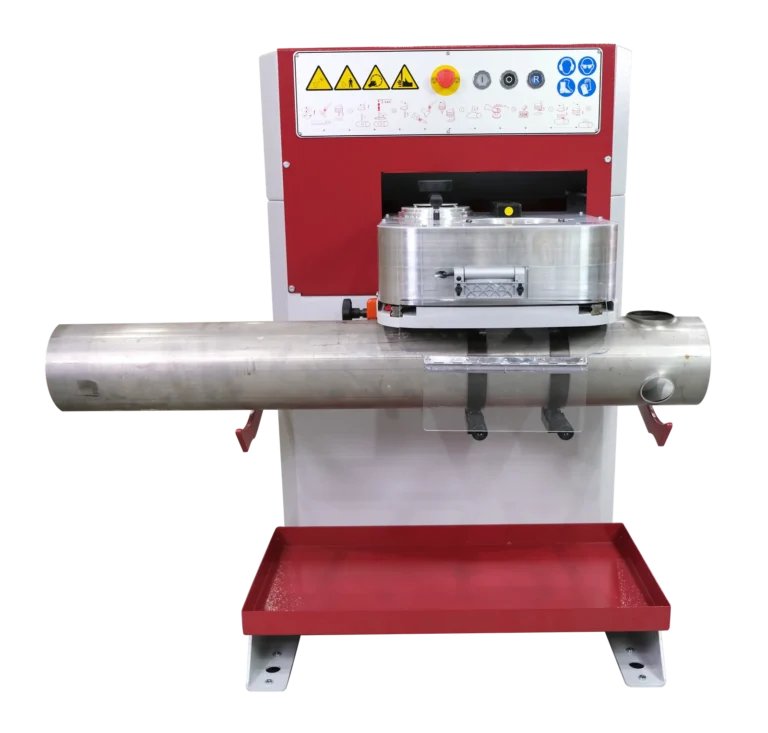
T-115
T-115 przygotowuje otwór, formuje szyjkę i wyrównuje jej krawędź na jednym stanowisku. To kompaktowa maszyna do prefabrykacji rur, gdy potrzebujesz większego zakresu niż w narzędziu ręcznym, a sposób pozycjonowania chcesz dobrać do swojej produkcji.
Formowanie odgałęzień
Maszyna przemysłowa
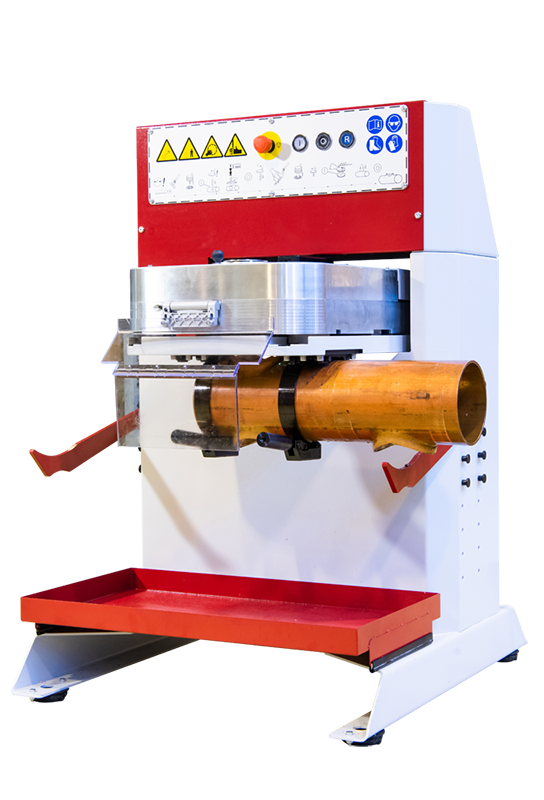
T-115 Cu
T-115 Cu przygotowuje odgałęzienia Ø18–108 mm w rurach miedzianych. Osobne narzędzia wykonują otwór pilotowy i formują szyjkę do połączenia z rurą odgałęźną.
Formowanie odgałęzień
Maszyna przemysłowa
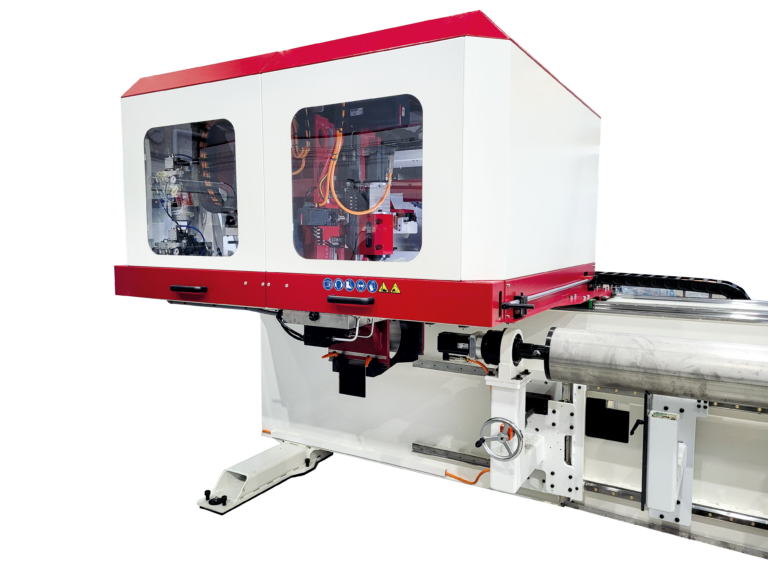
SEC-115
SEC-115 łączy formowanie odgałęzień z automatyczną zmianą narzędzi. To punkt wyjścia do produkcji kolektorów, w których występuje wiele odejść, różne średnice i powtarzalne rozmieszczenie na rurze.
Formowanie odgałęzień
Maszyna przemysłowa
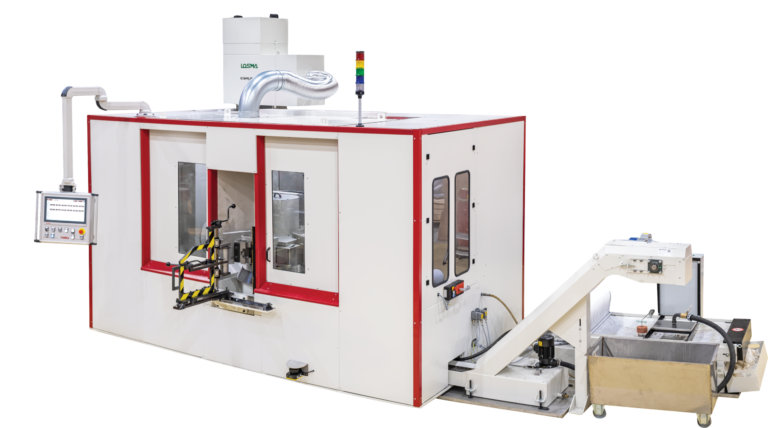
TBC-115
TBC-115 wykorzystuje stół obrotowy i trzy jednostki: frezowanie otworu, formowanie odgałęzienia oraz przycinanie. Kolejne etapy mogą pracować równolegle na różnych detalach.
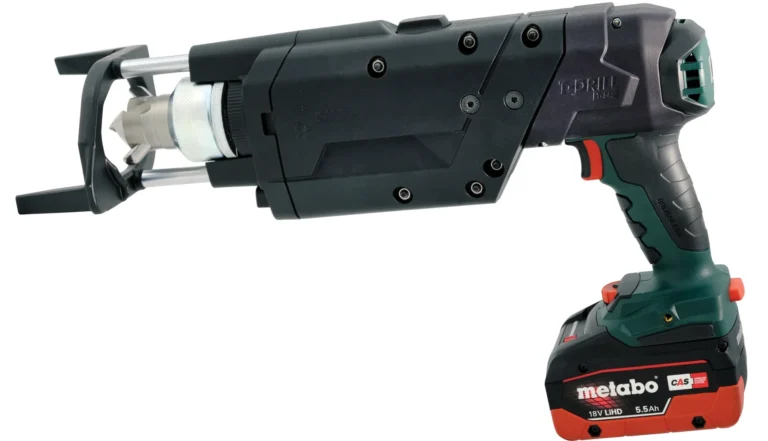
Formowanie odgałęzień
Narzędzie przenośne, akumulatorowe
T-54c Cu
Akumulatorowy T-54c formuje szyjkę bezpośrednio w rurze miedzianej. Rurę odgałęźną wprowadza się następnie do przygotowanego wylotu i łączy przez lutowanie twarde. Zestaw dobieramy do średnic rur i grubości ścianek.
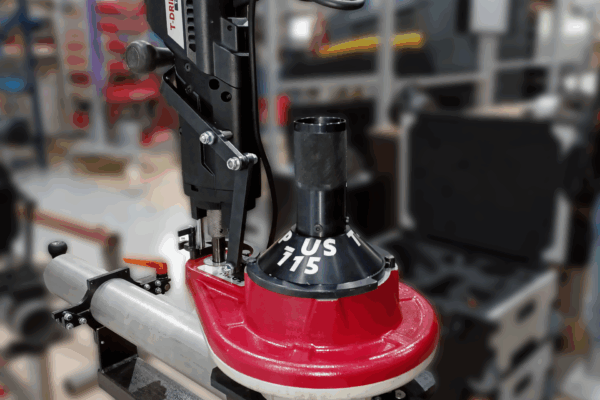
Formowanie odgałęzień
Narzędzie przenośne, przewodowe
T-54 SST
Przewodowy zestaw do formowania odgałęzień w rurach stalowych i nierdzewnych. Dobieramy narzędzie, mocowanie oraz wyposażenie do geometrii detalu.
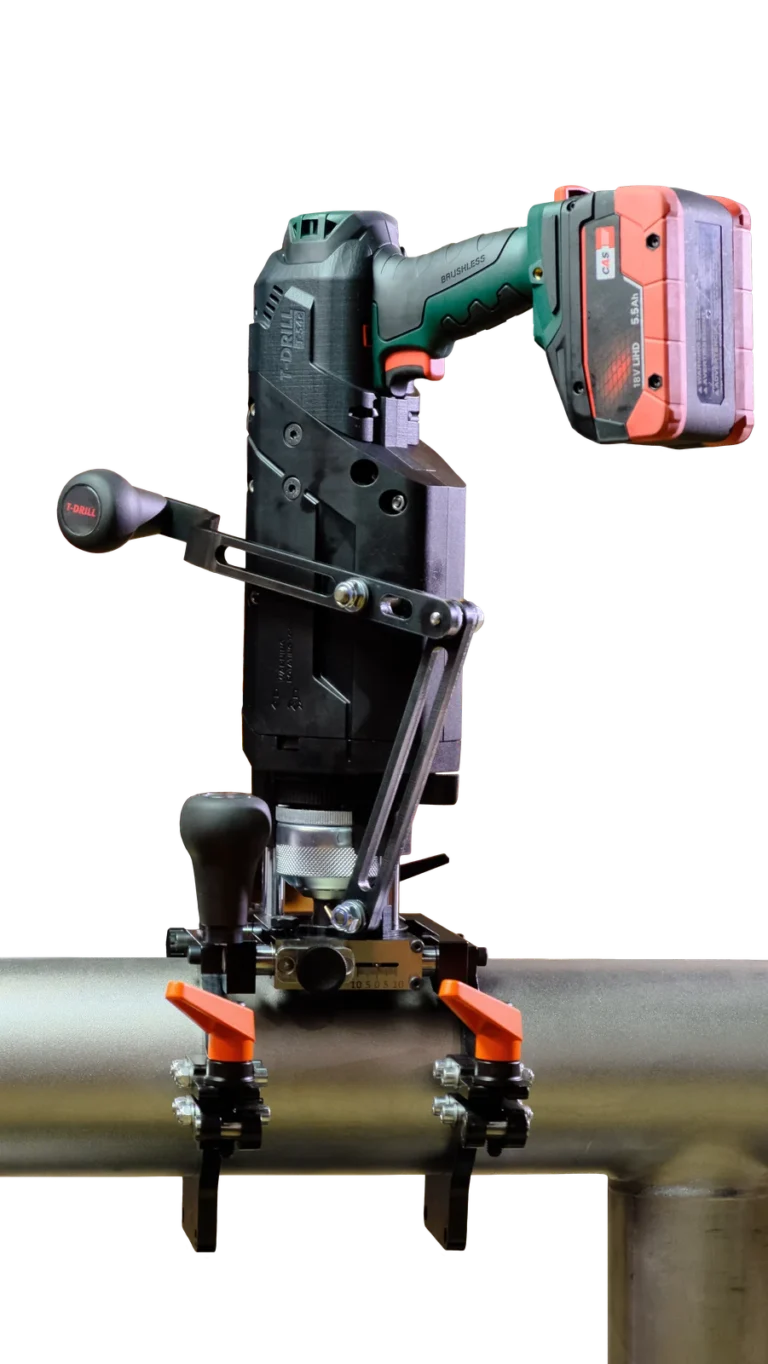
Formowanie odgałęzień
Narzędzie przenośne, akumulatorowe
T-54c SST
T-54c SST łączy napęd akumulatorowy z modułem mocującym do rur stalowych. Pozwala przygotować szyjkę odgałęzienia bezpośrednio ze ścianki rury, a następnie wyrównać jej krawędź pod dalsze łączenie.
Przystawki PLUS2
Rozszerzenie możliwości zgodnego narzędzia T-54. Porównanie przystawek.
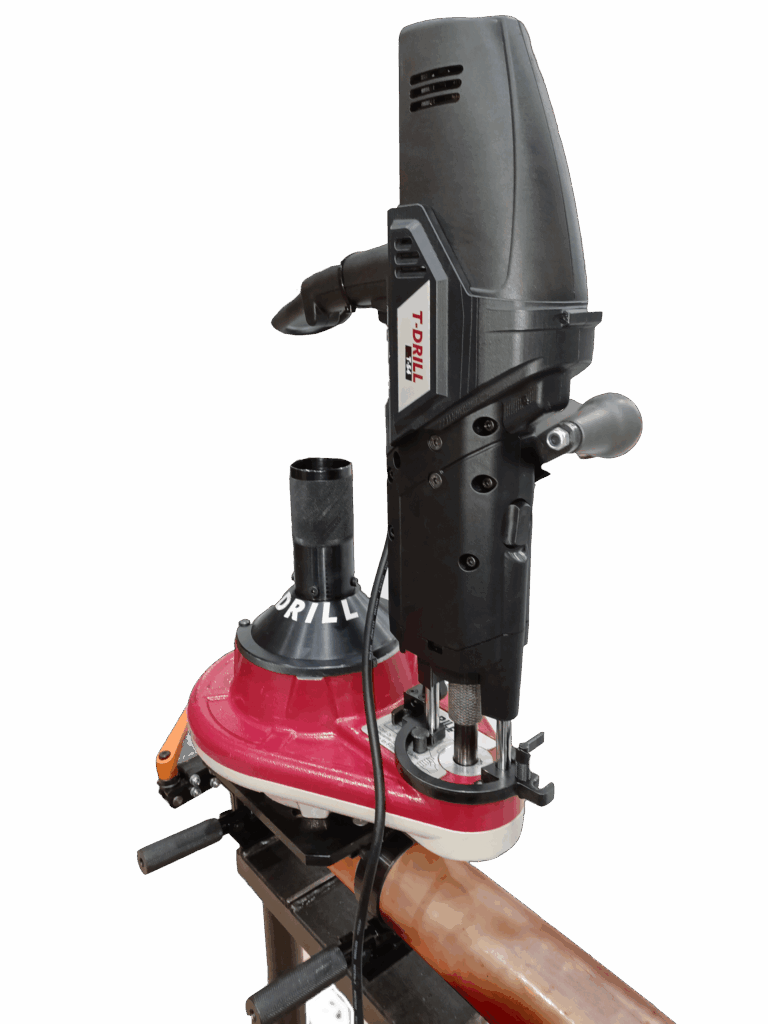
Przystawki PLUS
System / przystawka zwiększająca zakres
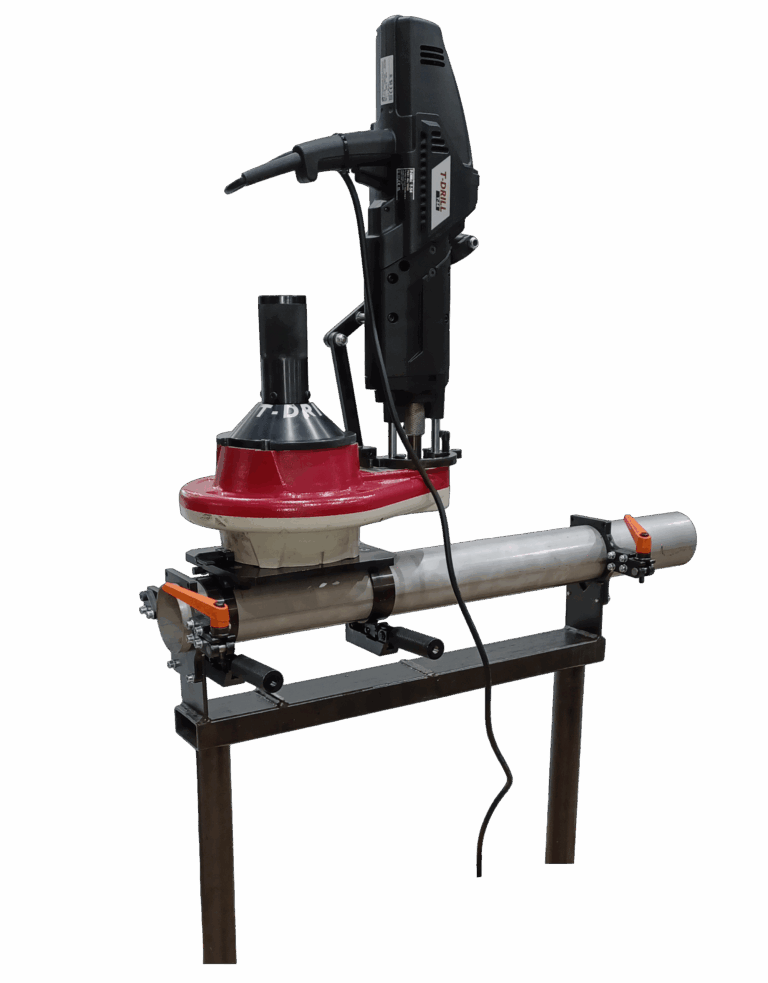
PLUS 115 Cu
PLUS 115 Cu rozszerza możliwości zgodnego narzędzia z rodziny T-54. Zestaw formuje odgałęzienia Ø54–115 mm; narzędzia i mocowanie dobieramy do rury głównej.
Przystawki PLUS
System / przystawka zwiększająca zakres
PLUS 115 SST
PLUS 115 SST rozszerza możliwości zgodnego narzędzia z rodziny T-54. Zestaw formuje odgałęzienia Ø48,3–114,3 mm; narzędzia i mocowanie dobieramy do rury głównej.
Stoły HFT2
Pozycjonowanie rury i współpraca z narzędziem T-54.
Stoły HFT
Modułowy stół roboczy
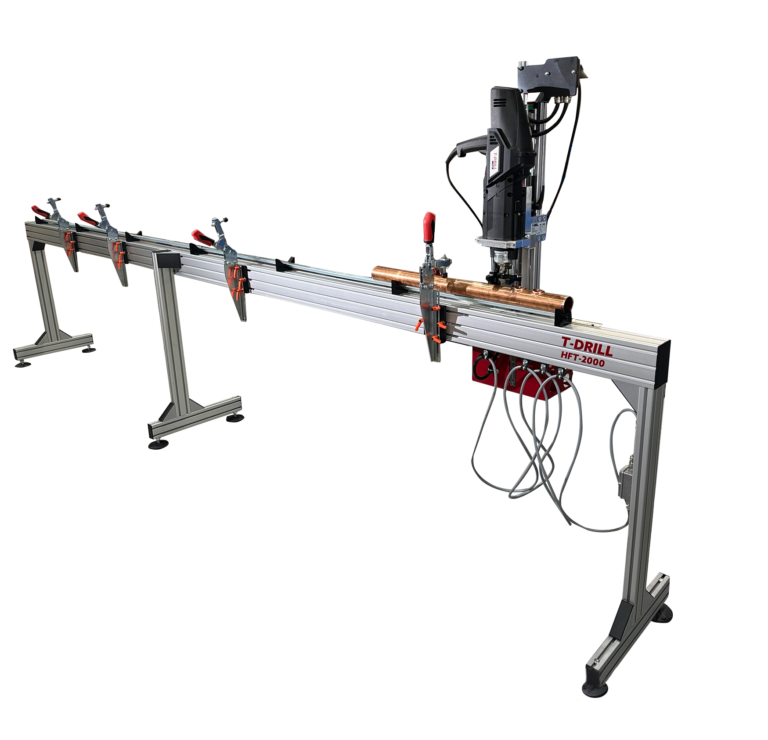
HFT-2000
HFT-2000 porządkuje podparcie i pozycjonowanie rury przy formowaniu wielu odgałęzień. Nominalny zakres roboczy 2000 mm można rozbudować o dodatkowe moduły.
Stoły HFT
Modułowy stół roboczy
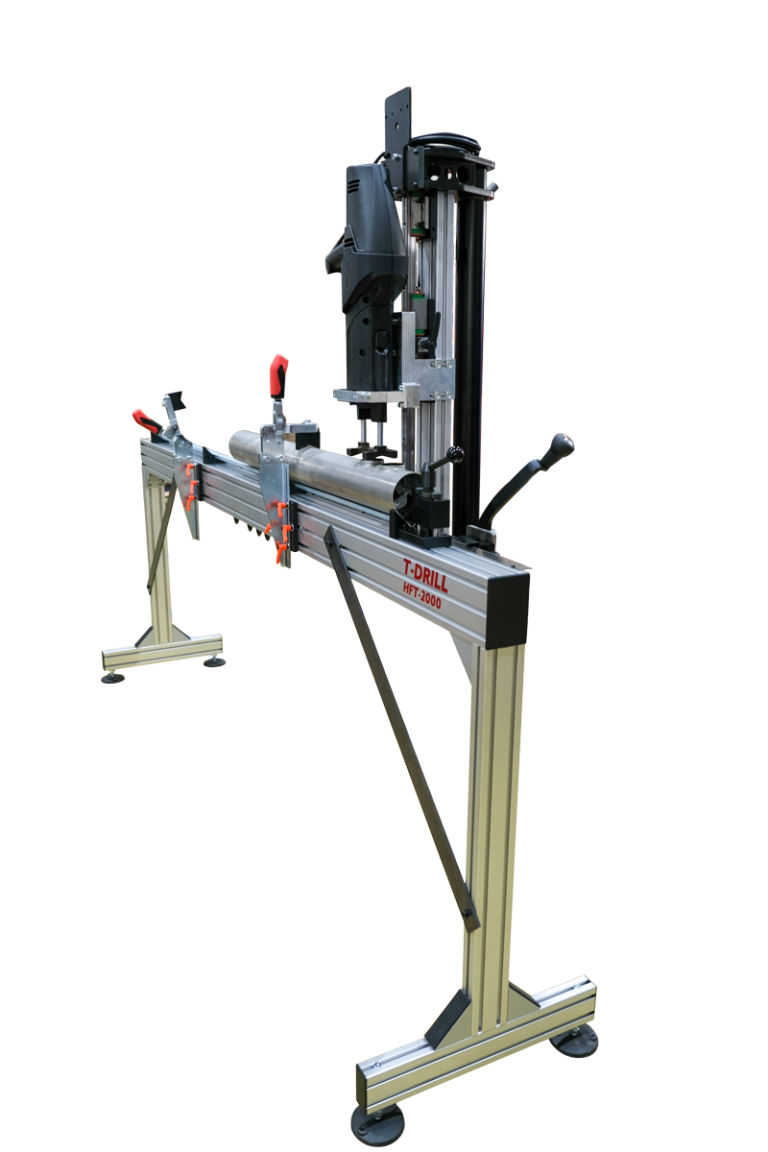
HFT-2000 SS
HFT-2000 SS porządkuje podparcie i pozycjonowanie rury przy formowaniu wielu odgałęzień. Nominalny zakres roboczy 2000 mm można rozbudować o dodatkowe moduły.
Nacinanie końców rur2
Przygotowanie końca rury do połączenia lutowanego.
Nacinanie końców rur
Narzędzie do wykrawania końców rur
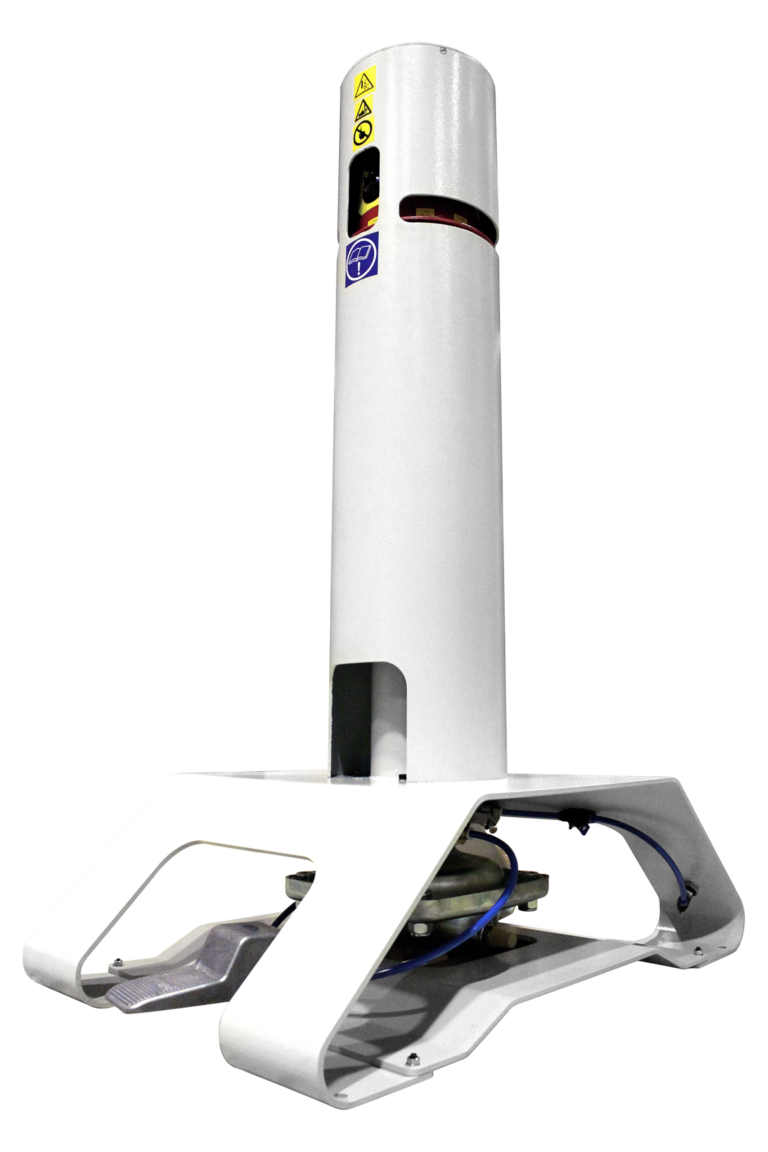
PND-54
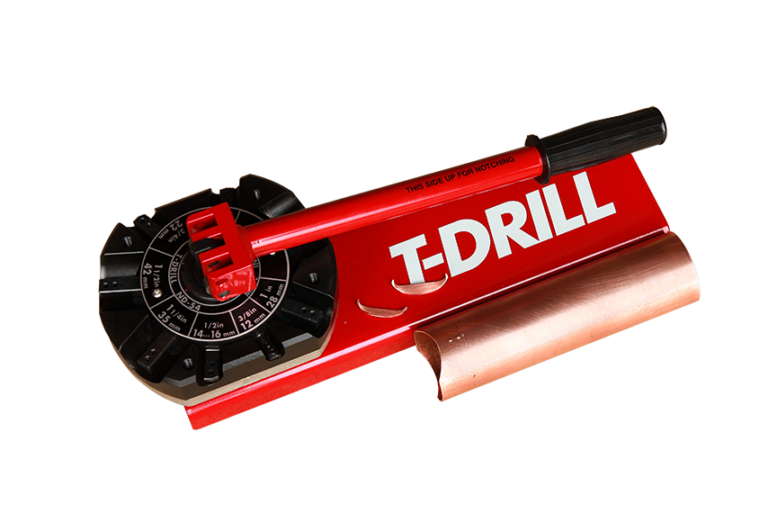
PND-54 nacina i wykonuje znaczniki na końcu rury odgałęźnej przed jej wsunięciem w uformowaną szyjkę. Pomaga ustalić głębokość osadzenia i zachować prześwit połączenia.
Nacinanie końców rur
Narzędzie do wykrawania końców rur
ND-54
ND-54 nacina i wykonuje znaczniki na końcu rury odgałęźnej przed jej wsunięciem w uformowaną szyjkę. Pomaga ustalić głębokość osadzenia i zachować prześwit połączenia.
Brak wyników. Zmień nazwę lub zakres filtrowania.
Dobór z TARGA
Co przygotować do rozmowy?
- Materiał, średnica i ścianka rury głównej oraz odgałęzienia.
- Położenie, liczba i rozstaw odejść; rura prosta lub wcześniej gięta.
- Połączenie lutowane albo spawane oraz wymagania dotyczące wnętrza rury.
- Liczba detali w partii, zmienność produkcji i sposób pozycjonowania.
Pytania przed doborem
Czy collaring może zastąpić gotowy trójnik?
Może być alternatywą tam, gdzie materiał, geometria i wymagania połączenia pozwalają uformować odpowiednie odejście. Dobór potwierdzamy dla konkretnego detalu.
Czy sama maksymalna średnica wystarczy do wyboru modelu?
Potrzebne są także grubości ścianek, gatunek materiału, proporcje średnic, dostęp narzędzia i sposób łączenia. Te dane decydują o konfiguracji oraz ewentualnej próbie.
Czy można przygotować rozwiązanie do nietypowego detalu?
Tak. Jeśli istniejąca konfiguracja nie odpowiada zadaniu, wspólnie z biurem projektowym T-DRILL analizujemy rozwiązanie dopasowane do geometrii i produkcji klienta.