T-DRILL · Flanging
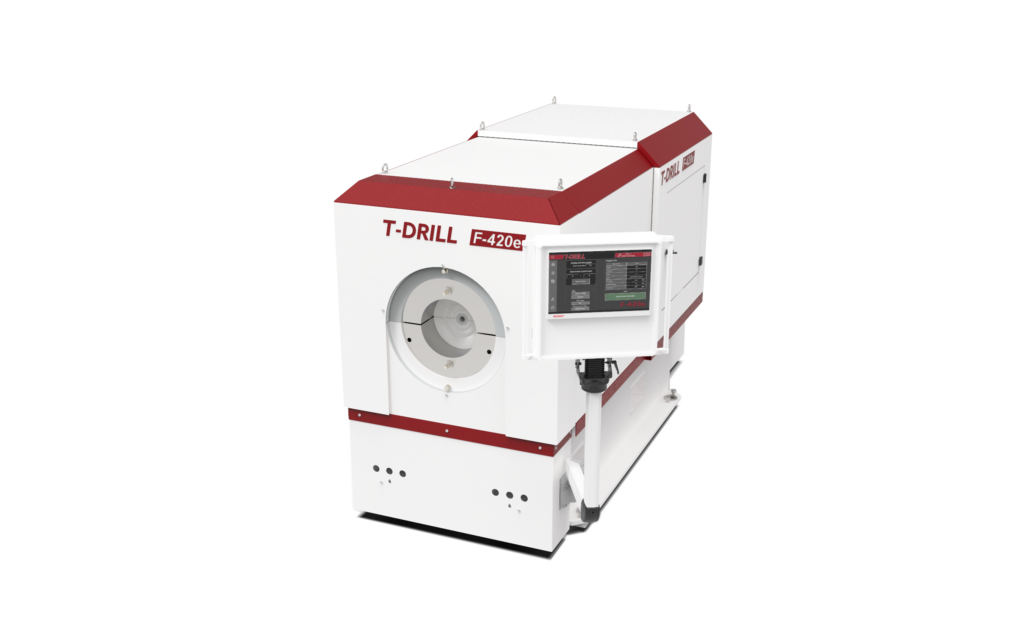
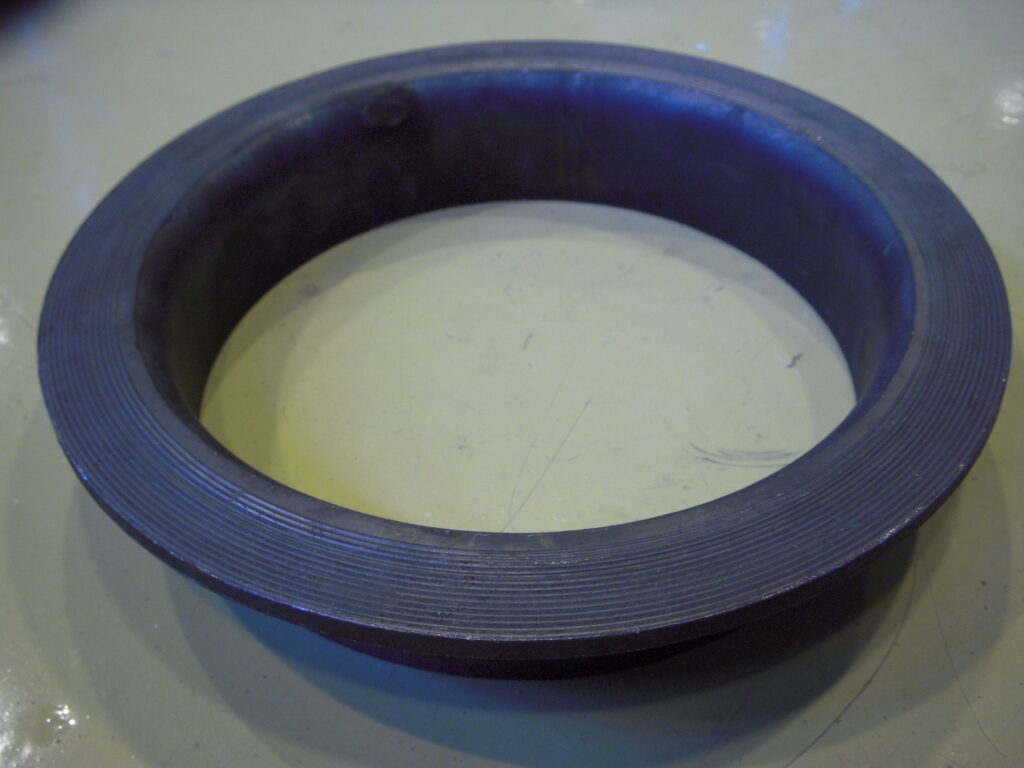
F-420eObrzeże formowane z końca rury.
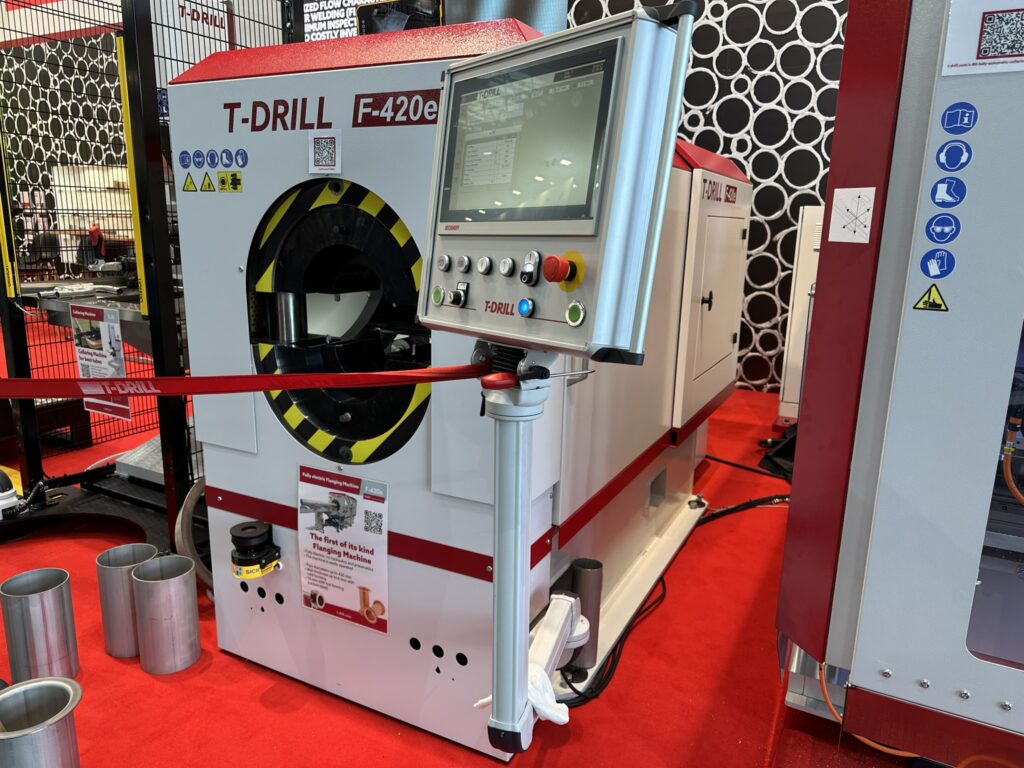
F-420e przygotowuje zakończenie rury do połączenia z luźnym kołnierzem. Elektryczne napędy serwo i zapis programów wspierają powtarzalne wywijanie obrzeży. Proces na zimno lub na gorąco dobieramy do materiału, średnicy i grubości ścianki.
Dobór, wdrożenie i obsługa w Polsce — TARGA.
Ø21,3–419 mmśrednica zewnętrzna rury
Napęd elektrycznybez hydrauliki i pneumatyki
Programowaniepowtarzalne cykle
COLD / HOTproces i wyposażenie dobierane do materiału
Od detalu do procesu
Przygotuj koniec rury do połączenia kołnierzowego
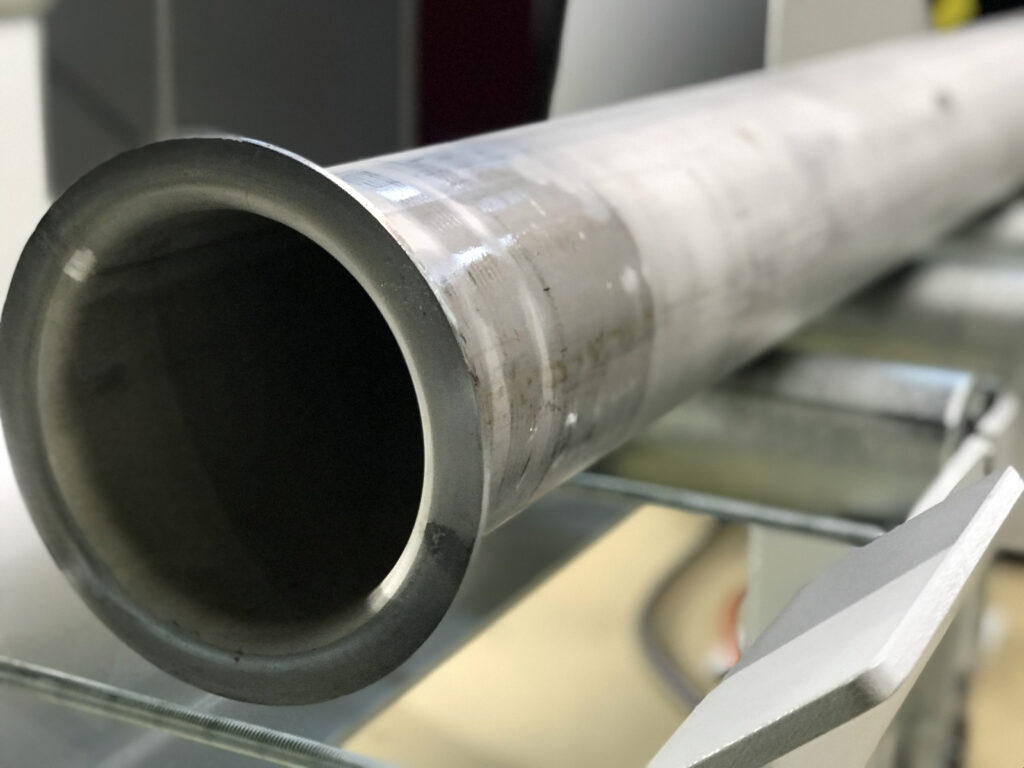
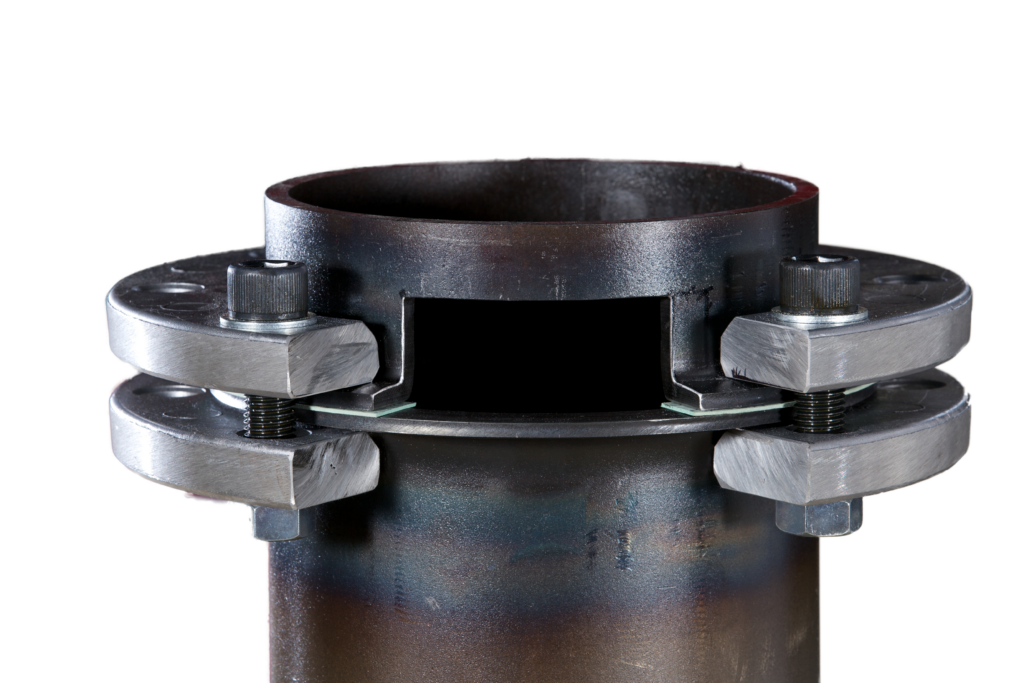
Obrzeże powstaje z materiału samej rury. Luźny kołnierz, uszczelnienie i elementy złączne tworzą następnie kompletne połączenie. Dobór wymaga uzgodnienia profilu obrzeża i standardu złącza, a także uwzględnienia zmian geometrii materiału podczas formowania.
Zapisane programy
Parametry obróbki można zachować dla kolejnych partii podobnych detali.
Rura pozostaje nieruchoma
Podczas cyklu formującego nie obraca się cały detal. Ułatwia to analizę zastosowań z rurami giętymi i odgałęzieniami.
Dobór pod połączenie
Geometrię obrzeża i narzędzia ustala się na podstawie rury, kołnierza oraz oczekiwanej powierzchni uszczelniającej.
Jak przebiega proces?
Materiał i geometria
Sprawdzenie gatunku, średnicy, ścianki, długości i docelowego obrzeża.
Program i narzędzia
Dobór procesu na zimno lub wyposażenia do formowania na gorąco.
Wywijanie obrzeża
Formowanie końca rury zgodnie z programem, następnie kontrola wymaganego wymiaru i profilu.
Zakres pracy
Parametry i warunki doboru
| Średnica rury | Ø21,3–419 mm O.D. |
|---|---|
| Materiały | Stal, stal nierdzewna, aluminium, miedź, CuNi |
| Ścianka — stal nierdzewna | Do 5 mm, z wyłączeniem małych rur |
| Ścianka — stal węglowa HOT | Do 9 mm |
| Zasilanie / moc | 380–440 V; 50/60 Hz; 3 fazy; 12 kW |
Konfiguracja
Wyposażenie dobrane do produkcji
Proces HOT wymaga osobno dobranego nagrzewania indukcyjnego. Narzędzia, zaciski i podparcie dobieramy do średnicy, ścianki i geometrii detalu.
Maszyna i detal
Materiały producenta
Broszury przedstawiają konfiguracje z oznaczonego wydania. Zakres oferowanego zestawu potwierdzamy dla Twojego detalu.
Zobacz urządzenie w pracy
Film producenta może przedstawiać wyposażenie opcjonalne. Uruchomienie filmu łączy z YouTube.
Co przygotować do doboru?
Przydadzą się: gatunek materiału, średnica, ścianka, rysunek obrzeża oraz standard kołnierza i uszczelnienia.
Pytania przed doborem
Czy wersja COLD ma w standardzie formowanie na gorąco?
Nie. Proces HOT wymaga konfiguracji z nagrzewaniem indukcyjnym i chłodzeniem. Materiał, średnicę, grubość ścianki oraz zapotrzebowanie na media potwierdzamy przy doborze zestawu.
Czy 5 mm dotyczy każdej średnicy rury?
Nie. To maksymalna wartość tabelaryczna dla stali nierdzewnej z wyłączeniem małych rur. Konkretną kombinację średnicy i ścianki sprawdzamy w tabeli wydajności.
Czy obrzeże zastępuje cały kołnierz?
Wywijanie przygotowuje zakończenie rury. Połączenie nadal wymaga odpowiedniego luźnego kołnierza, uszczelnienia i elementów złącznych.